+86 13163919000
 info@xinmeiintelligent.com
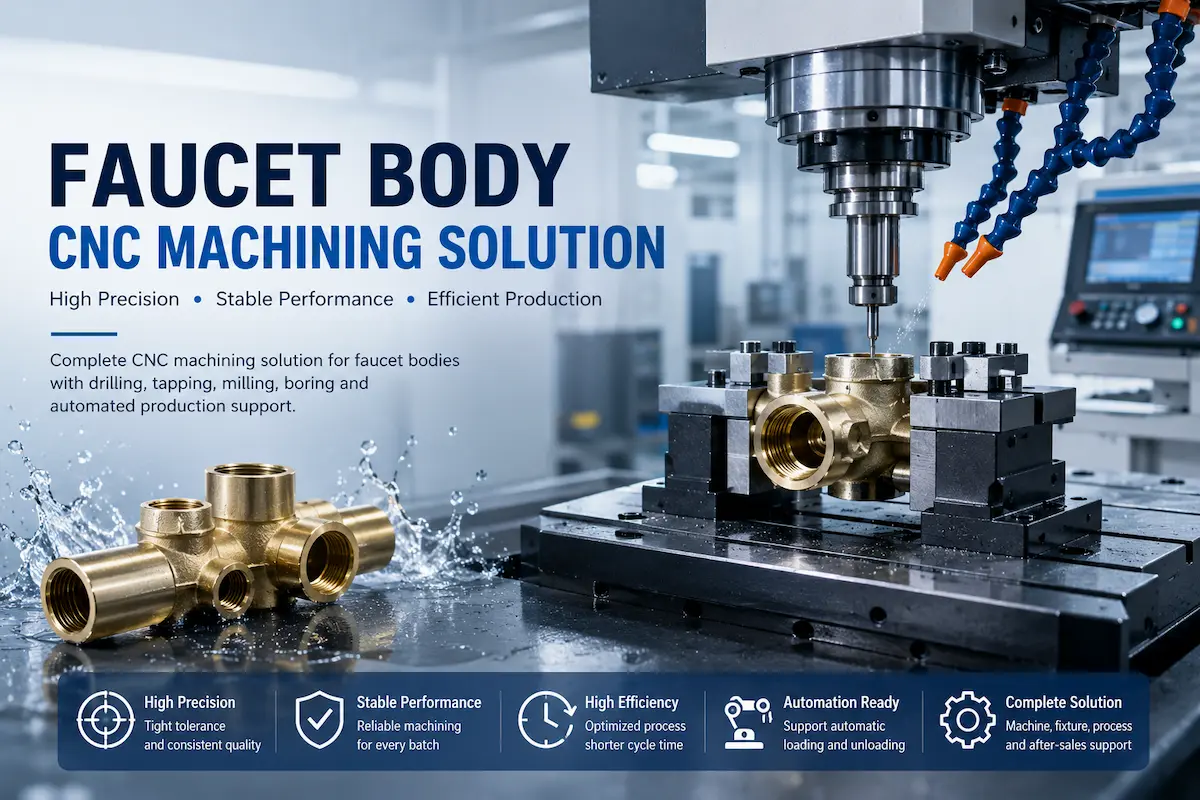
Para un fabricante de sanitarios, el cuerpo de un grifo es mucho más que una carcasa metálica. Contiene conductos de agua interconectados, asientos de cartuchos o válvulas, roscas de conexión, elementos de montaje y superficies que deben funcionar en conjunto tras el ensamblaje. Un error de mecanizado puede pasar desapercibido hasta que se instale un cartucho, se apriete una conexión de entrada, se realice una prueba de fugas o el grifo terminado llegue al cliente. Por lo tanto, la compra del equipo afecta tanto al coste de fabricación como al riesgo del producto final.
Esta guía está dirigida a propietarios de fábricas, ingenieros de fabricación, gerentes de compras e integradores de automatización que buscan equipos de producción para cuerpos de grifos de latón, cuerpos de mezcladores empotrados, componentes de cuerpos de ducha y herrajes sanitarios relacionados. Se centra en: Calificación de proveedores, solicitud de cotización (RFQ) y pruebas de aceptación en fábrica (FAT).Para una explicación general de la secuencia de corte, consulte la documentación existente de XINMEI. Guía de soluciones para el mecanizado CNC del cuerpo del grifoEste artículo aborda la cuestión de cómo verificar y comprar el equipo adecuado.
1. Defina la compra del equipo antes de comparar proveedores.
Para empezar, conviene distinguir entre un proveedor de equipos CNC y un subcontratista que vende grifos terminados. El primero vende un activo de fabricación: estructura de la máquina, accesorios, control, integración de herramientas, operaciones programadas y, a menudo, asistencia para la instalación. El segundo vende un servicio recurrente de producción de piezas. Un fabricante puede necesitar ambos, pero sus criterios de evaluación no son intercambiables.
Si buscas un Proveedor de máquinas CNC para cuerpos de grifosLa cotización debe especificar qué hará la máquina con su pieza. ¿Se espera que solo taladre y rosque los orificios de entrada? ¿Que termine las cavidades del cartucho? ¿Que mecanice la superficie de montaje? ¿Que maneje varias orientaciones en una sola fijación? ¿O que conecte varias máquinas con manipulación robótica? Sin definir este alcance, los proveedores de la competencia podrían cotizar proyectos fundamentalmente diferentes con nombres de productos similares.
Clasifique su proyecto antes de solicitar un presupuesto: ampliación de capacidad para un modelo de grifo establecido, mejora de la calidad para un paso de mecanizado inestable, producción flexible para varias variantes corporales, o automatización de una línea de producción existente. Registre qué pasos se mantienen en su fábrica (fundición o forja, pre-mecanizado, desbarbado, lavado, pulido, recubrimiento, ensamblaje y prueba de fugas) y qué pasos corresponden al presupuesto del nuevo equipo.
XINMEI presenta centros de mecanizado CNC, máquinas personalizadas de propósito especial y líneas de automatización para la fabricación de componentes metálicos. Estas categorías ofrecen opciones iniciales, pero la idoneidad de cualquier configuración específica para una pieza de grifo debe demostrarse mediante la revisión de planos y el mecanizado de prueba. Explore la empresa Aplicaciones de mecanizado de herrajes para baños y Gama de centros de mecanizado CNC antes de definir el alcance de la solicitud de cotización.
2. Segmentación de cuerpos de grifos por geometría, material y composición de producción.
El término «cuerpo de grifo» abarca una familia de productos con diferentes requisitos de mecanizado. Un cuerpo de válvula angular compacto, una pieza fundida para mezclador oculto y un cuerpo de ducha con múltiples salidas pueden compartir el material de aleación de cobre, pero difieren sustancialmente en la dirección de la herramienta, la estrategia de referencia, la accesibilidad a la cavidad y el número de accesorios necesarios.
| Familia de piezas de trabajo | Características críticas potenciales | Pregunta de selección de equipo |
|---|---|---|
| Cuerpo principal del grifo monomando | Ubicación del cartucho, conexiones de entrada, orificio de montaje, caras de sellado | ¿Puede un único dispositivo de fijación mantener la relación de referencia entre el asiento del cartucho y los elementos de conexión? |
| Cuerpo del mezclador oculto | Vías fluviales que se entrecruzan, cavidades más profundas, varios puertos laterales. | ¿Cuántas direcciones de aproximación del husillo y orientaciones indexadas son necesarias? |
| cuerpo distribuidor de duchas | Roscas de salida múltiples, orificios direccionales, uniones internas sensibles a las rebabas. | ¿El proceso incluirá la eliminación verificada de astillas y rebabas en las intersecciones de paso? |
| Válvula angular y cuerpo de tubería pequeño | Roscas de entrada/salida, geometría del asiento, perfil exterior compacto | ¿Una célula de perforación/roscado especializada o una célula combinada de múltiples husillos tendría un rendimiento superior al de un centro de uso general de mayor tamaño? |
| Familia de grifos OEM con múltiples referencias | Geometría de montaje compartida con puertos variantes y contornos externos. | ¿Es posible modificar la disposición y la programación de los dispositivos sin necesidad de una realineación prolongada o una reelaboración manual? |
Cree una matriz familiar que abarque cada SKU previsto. Marque los datos comunes, los sobres en blanco más pequeños y más grandes, las orientaciones, las holguras de las herramientas, la demanda anual prevista y la frecuencia de cambio. Una máquina optimizada para un cuerpo puede convertirse en un cuello de botella cuando el cliente introduce una nueva plataforma de cartuchos o una configuración de conexión diferente.
Los grados de los materiales requieren un cuidado similar. El latón y otras aleaciones de cobre son comunes en los accesorios sanitarios, pero una simple etiqueta de "latón" no constituye una especificación técnica útil. Indique el grado o estándar exacto del material, el proceso de fabricación de la pieza en bruto, el rango de dureza (cuando se conozca) y cualquier variación entre lotes. El cumplimiento de las normas sobre contenido de plomo o contacto con agua potable para el grifo terminado debe formar parte del programa normativo del fabricante; la presencia de una máquina CNC no garantiza dicho cumplimiento.
3. Elabore un paquete de solicitud de cotización basado en planos.
Una cotización sólida comienza con información precisa. Envíe un dibujo 2D con acotación y tolerancias geométricas legibles, un modelo 3D correspondiente (si está disponible) y un nivel de revisión definido. Resalte las características críticas para la calidad en lugar de basarse en una tolerancia general en el cajetín de instrucciones para cada elemento. El proveedor debe saber qué errores podrían afectar el asentamiento del cartucho de la válvula, el acoplamiento de la rosca, el sellado o el ensamblaje final.
Incluya muestras representativas tal como se reciben, no solo la geometría CAD ideal. Los cuerpos de grifos forjados y fundidos pueden presentar variaciones en el material, las líneas de separación, el ángulo de desmoldeo, la porosidad localizada, la excentricidad y las irregularidades superficiales. Estas diferencias influyen en cómo el posicionador entra en contacto con el cuerpo, dónde se puede aplicar la fuerza de las abrazaderas y cuánto material queda para el mecanizado final. Si no es posible enviar muestras de inmediato, proporcione fotografías, la variación medida de la pieza en bruto y la tolerancia esperada del proveedor antes del diseño preliminar del dispositivo.
- Dibujo 2D/3D aprobado con revisión, grado del material y especificación de la pieza en bruto.
- Características críticas: dimensiones del orificio y del interior, tolerancias de posición, requisitos de la superficie de acoplamiento, roscas y acabado superficial especificado.
- Matriz de familias de piezas: recuento de SKU, geometrías comunes, tamaños de lote estimados y frecuencia de cambio.
- Información sobre la demanda: piezas aceptadas por turno, turnos por día, días laborables y crecimiento previsto de la producción.
- Mapa de procesos actual: configuraciones, máquinas existentes, tiempos de operación, personal, inspección y pérdidas de calidad conocidas.
- Alcance deseado: solo la máquina, herramientas y dispositivos de fijación, manipulación automática, desbarbado, lavado o una célula integrada.
- Requisitos de la planta: servicios públicos, espacio disponible, acceso para grúas/carretillas elevadoras, condiciones ambientales e idioma de interfaz de operador requerido.
- Requisitos comerciales y de validación: plazo de entrega previsto, ubicación de la instalación, expectativas de FAT/SAT, documentación y alcance del servicio.
Un proveedor que solicita esta información antes de sugerir una máquina demuestra una disciplina de procesos adecuada. Por el contrario, una garantía inmediata de tasa de producción basada únicamente en una fotografía del producto debe considerarse provisional hasta que se pruebe en las condiciones acordadas.
Obtenga una propuesta de equipo CNC basada en planos.
Comparta el dibujo del cuerpo del grifo, el tipo de material, el volumen de producción previsto y el cuello de botella actual en el mecanizado. Solicite a XINMEI que analice el concepto de máquina y utillaje más adecuado antes de comparar los precios finales.
4. Evalúe el proceso de mecanizado, no solo las especificaciones de la máquina.
La propuesta de ingeniería más útil muestra cómo la pieza en bruto aprobada se convierte en una pieza inspeccionada. Solicite al proveedor un plan de proceso detallado, paso a paso. Este debe identificar el punto de referencia elegido en cada configuración, qué características se mecanizan en bruto antes del acabado, cuándo se forman los orificios críticos, qué herramientas y direcciones de corte se requieren y si una característica es accesible sin necesidad de volver a sujetar la pieza.
Estrategia de referencia y acumulación de tolerancias
Un datum es la referencia definida que se utiliza para ubicar o medir la pieza. En el caso del cuerpo de un grifo, un asiento de cartucho funcional o una superficie de montaje calificada pueden controlar varias relaciones posteriores. Si esa referencia se establece por separado en diferentes máquinas sin un método de transferencia controlado, pueden acumularse variaciones en la configuración. Pregúntese qué características críticas se mecanizarán a partir de la misma referencia de ubicación y qué sucede cuando se introduce una familia de piezas en bruto diferente.
No considere cada tolerancia de dibujo como un requisito de posicionamiento de la máquina. La variación final incluye la geometría de la pieza en bruto, la sujeción, el movimiento de los ejes, el estado del husillo, la deflexión de la herramienta, el comportamiento térmico, la incertidumbre de medición y la manipulación por parte del operario o del sistema automatizado. El proveedor debe asignar un margen de capacidad de proceso adecuado, en lugar de prometer que la repetibilidad nominal de la máquina equivale automáticamente a la tolerancia del cuerpo del grifo terminado.
Intersecciones de pasajes internos y acceso
La intersección de canales de agua genera dos problemas distintos: el acceso de las herramientas y la eliminación de rebabas que no se pueden observar directamente desde el exterior. El plan de proceso debe identificar cada intersección, cómo sale la herramienta de corte del material, dónde es probable que se acumulen las virutas y cómo el fabricante inspeccionará o limpiará el paso posteriormente. Un ciclo de perforación rápido que produce rebabas inaccesibles no constituye una mejora exitosa del proceso si los costos posteriores de limpieza y rechazo son elevados.
Configuraciones y manejo como parte del ciclo
Una única configuración solo es útil si el sistema de sujeción propuesto permite acceder a todas las funciones necesarias, controlando la deformación de la abrazadera y manteniendo las relaciones de referencia. Algunos cuerpos de grifo requieren una segunda orientación u otra operación. Solicite al proveedor que etiquete explícitamente cada configuración y defina qué incluye el tiempo de ciclo indicado: carga, sujeción, mecanizado, indexación, liberación, descarga, inspección de herramientas y transferencia de piezas, según corresponda.
5. Comparación de arquitecturas de máquinas CNC para la producción de grifos
No existe una máquina CNC universalmente óptima para todos los tipos de grifos. La elección de la arquitectura debe basarse en las direcciones de mecanizado, las necesidades de repetibilidad, la combinación de variantes y el volumen de producción previsto, no en el mayor número de husillos ni en el ciclo más corto anunciado.
| Arquitectura | Escenario de compra adecuado | Ventaja de ingeniería | Tenga cuidado antes de realizar el pedido. |
|---|---|---|---|
| Centro vertical de taladrado y roscado CNC | Varias operaciones de perforación/roscado con variación moderada entre SKU. | Herramientas versátiles y programación de procesos relativamente sencilla. | Acceso por puerto lateral, cambios de orientación repetidos y manipulación manual acumulativa. |
| Unidad horizontal de taladrado/roscado multihusillo | Patrones de perforación estables y repetitivos y un volumen de producción suficiente. | Corte paralelo potencial para una disposición de múltiples agujeros verificada | Paso del husillo, interferencia, alcance de la herramienta y qué husillos son realmente simultáneos. |
| Máquina multiestación de propósito especial | Familias de piezas de alto volumen con herramientas y pasos de proceso predecibles. | Instalaciones diseñadas específicamente y operaciones por etapas | Inversión en cambios, límites de reconfiguración, acceso para reparaciones y propiedad de los accesorios. |
| Centro de mecanizado flexible | Modelos de grifos mixtos, cambios de ingeniería, tamaños de pedido variables | Flexibilidad del programa y compatibilidad con diferentes geometrías. | Costos generales de cambio de herramientas, intercambio de accesorios y capacidad ociosa potencial |
| Célula robótica y CNC integrada | Mayor rendimiento con cuellos de botella en el manejo o transferencia entre varias máquinas | Carga repetible y una interfaz de proceso definida | Pinzas robóticas, seguridad, lógica de amortiguación, manejo de piezas anómalas e integración en el sitio |
XINMEI enumera un Máquina de taladrado y roscado CNC de seis husillos con elevación horizontalSu página de producto describe una configuración de seis husillos, estructura horizontal con columna elevadora, sistema servoaccionado y guías lineales HIWIN. Estas son características publicadas del producto; no no Establezca de forma independiente un tiempo de ciclo particular, la compatibilidad del cuerpo del grifo, la tasa de producción o la tolerancia de la pieza terminada.
Para una familia de piezas de trabajo diferente, XINMEI también enumera una máquina combinada vertical multihusillo dentro de su Gama de máquinas de propósito especialConsidere el catálogo como una fuente de posibles configuraciones. Solicite un estudio de viabilidad que tenga en cuenta la geometría específica de su grifo y el caudal deseado antes de seleccionar un tipo de máquina.
Una comparación útil considera el costo por aceptado El componente, el número de accesorios y operarios, la superficie y la capacidad de producir la siguiente variante de grifo planificada. Una celda dedicada puede ser una excelente inversión para un producto estable, mientras que un centro flexible puede ser la opción más segura para tiradas cortas o cambios frecuentes de diseño.
6. Convertir la ingeniería de utillaje en un requisito formal para la cualificación de proveedores.
Los soportes para grifos merecen una revisión técnica específica, ya que la variación de la pieza en bruto influye directamente en el resultado del mecanizado posterior. Un soporte que sujeta con seguridad una muestra ideal puede no ser fiable para una pieza fundida real en distintos lotes de producción. Las superficies curvas, los acabados estéticos, los núcleos irregulares y las secciones delgadas complican la sujeción de la pieza.
Solicite al proveedor que muestre el esquema de posicionamiento y la secuencia de sujeción. ¿Qué superficies determinan la posición primaria, secundaria y terciaria? ¿Puede la variación de la fundición provocar oscilación o una sujeción excesiva? ¿Son reemplazables las almohadillas de contacto? ¿Podría la fuerza de sujeción deformar el orificio del cartucho o dejar una marca visible en la superficie? ¿Puede el operario o el robot detectar que una pieza en bruto se ha colocado incorrectamente? ¿Cómo se limpiará el dispositivo cuando se acumulen virutas?
Para una familia de cuerpos de grifo, solicite una explicación sobre la modularidad. Un cambio que solo reemplaza mordazas blandas o insertos de nido difiere mucho de un cambio que requiere alineación mecánica completa y validación del programa CNC. Documente el procedimiento de cambio y las verificaciones de la primera pieza requeridas después de cada cambio, en lugar de aceptar una declaración de "cambio rápido" sin respaldo.
Secuencia de validación práctica del dispositivo
- Mida una muestra acordada de las piezas en blanco recibidas y registre la variación real de las superficies de localización.
- Revise el acceso a los accesorios para cada herramienta de corte, trayectoria de la viruta, boquilla de refrigerante y sonda de inspección.
- Confirme la estabilidad de la sujeción de la pieza mediante un corte controlado de la primera pieza y una inspección dimensional.
- Repita los ciclos de carga, sujeción, máquina y liberación, registrando la variación de las características atribuible al reajuste.
- Compruebe si hay daños estéticos, marcas de sujeción, deformaciones y acumulación de rebabas.
- Pruebe los cambios de SKU representativos y verifique la recuperación del punto de referencia después del ajuste del dispositivo.
Si el proveedor cotiza la repetibilidad del dispositivo de sujeción, solicite la definición de la prueba: método de medición, número de cargas repetidas, estado de la pieza y resultado observado. La repetibilidad del dispositivo de sujeción, la repetibilidad del posicionamiento de los ejes de la máquina y la capacidad dimensional de la pieza terminada son tres cantidades diferentes y deben registrarse por separado.
7. Especificar el roscado, las superficies de sellado, las herramientas y el control de virutas.
Un proveedor de máquinas para fabricar grifos debe comprender que la precisión de la rosca es una cuestión de compatibilidad, no simplemente una tarea de perforación. Debe proporcionar la designación de rosca real y la especificación aplicable, incluyendo el paso, el perfil, la clase (cuando corresponda), la profundidad efectiva, el requisito de chaflán y el método de medición. Un plano marcado únicamente como "rosca de 1/2 pulgada" puede resultar insuficiente para un proveedor internacional, ya que los diferentes mercados utilizan sistemas de rosca distintos.
Por ejemplo, la norma ISO 228-1 describe roscas paralelas para tuberías designadas como G, donde la estanqueidad a la presión no se logra únicamente mediante la rosca. Otras uniones pueden utilizar sistemas de rosca especificados en las normas ISO 7-1 o ASME B1.20.1, según el diseño y el mercado. Estas designaciones no deben sustituirse indiscriminadamente. La especificación de ingeniería del producto terminado del comprador determina qué rosca y método de sellado son los adecuados.
Revise el método de roscado, el material de la herramienta, la lubricación, el flujo de virutas, la estrategia del orificio piloto, el acceso al calibre de rosca y cómo se detectan las brocas rotas. Los conductos internos requieren especial atención: una viruta de rosca o una rebaba de perforación que quede dentro del cuerpo de un grifo puede interferir con el montaje o uso posterior. Especifique si el desbarbado controlado, el enjuague, el soplado de aire o el lavado están incluidos en el equipo cotizado y quién verifica la limpieza.
Las superficies de sellado y los orificios de los cartuchos requieren un plan de operación e inspección específico. Según el diseño del producto, los resultados críticos pueden incluir la planitud, el diámetro del orificio, la concentricidad, la textura de la superficie y la ausencia de rayones o material residual. El proveedor de mecanizado debe vincular cada característica con un proceso de corte y un método de medición adecuados. Evite basarse en una única especificación genérica de rugosidad superficial para cada punto de sellado.
Si su grifo terminado se vende en un mercado regulado de agua potable, los requisitos de certificación de materiales y productos deben gestionarse por separado de la aceptación de la máquina herramienta. Por ejemplo, la norma NSF/ANSI/CAN 61 aborda los efectos en la salud asociados con el contacto con agua potable, mientras que la NSF/ANSI/CAN 372 se refiere a la evaluación del contenido de plomo. Ninguna de estas normas constituye automáticamente una certificación de la máquina CNC ni una prueba de que el cuerpo del grifo mecanizado cumpla con los requisitos del producto final.
8. Exigir evidencia de calidad medible y un plan de inspección claro.
La calidad debe definirse mediante el plano de la pieza y sus requisitos funcionales. Una declaración del proveedor como «alta precisión» solo es útil cuando se relaciona con lo que se midió, cómo se midió y bajo qué condiciones. Para la fabricación de grifos, se deben diferenciar los siguientes niveles de evidencia de calidad.
| Nivel de evidencia | Lo que demuestra | Lo que no demuestra |
|---|---|---|
| Prueba de posicionamiento y repetibilidad del eje de la máquina | Con qué precisión se posicionan y regresan los ejes durante una prueba específica. | Tolerancia garantizada en cada función del grifo. |
| Informe dimensional de la primera pieza | Si una parte representativa cumple con las características de dibujo seleccionadas | Rendimiento estable a lo largo de un turno o lotes de materia prima. |
| Inspección repetida de piezas | Distribución observada y desviación de las características críticas aprobadas | Capacidad para cada pieza diferente o configuración no probada |
| Ensamblaje funcional o prueba de fugas | Rendimiento del producto ensamblado especificado bajo sus condiciones de prueba. | Que una máquina CNC básica haya certificado el grifo completo |
La norma ISO 230-2 proporciona un marco reconocido para evaluar la precisión de posicionamiento y la repetibilidad de los ejes de control numérico. La norma ISO 10791-7 abarca las pruebas de precisión en piezas de prueba terminadas de centros de mecanizado dentro de su alcance. Estas normas pueden servir de base para las discusiones sobre las pruebas, cuando corresponda; no se debe asumir que un modelo específico de XINMEI ha sido certificado según alguna de estas normas sin un informe o requisito contractual.
Para las características críticas del cuerpo del grifo, identifique el instrumento de medición (como un calibre de orificios calibrado, una máquina de medición por coordenadas, un calibre de rosca o un instrumento para medir la textura superficial) y defina el muestreo, la configuración del dispositivo o de medición, la temperatura (cuando corresponda) y la incertidumbre de la medición. Si se requiere un índice de capacidad estadística como Cpk, acuerde de antemano el tamaño de la muestra, las suposiciones sobre la estabilidad del proceso y el método de cálculo. Una sola inspección de la primera pieza no determina la capacidad del proceso a largo plazo.
XINMEI página de garantía de calidad Describe la verificación de materiales y componentes, las comprobaciones de ensamblaje de la máquina, la validación final y los recursos de medición, incluidos los equipos CMM y Renishaw. Los compradores deben preguntar qué informes, instrumentos, registros de calibración y pruebas específicas de piezas se incluirán en su pedido. Las declaraciones generales del sitio web son un punto de partida, no un sustituto de un registro de aceptación acordado.
9. Evaluar la capacidad de ingeniería y de ejecución de proyectos del proveedor.
Un confiable Proveedor de máquinas CNC para cuerpos de grifos Debe asignar a alguien que pueda conversar sobre los detalles de fabricación con su ingeniero de procesos, no solo a un contacto de ventas que envíe un catálogo. Durante una reunión técnica, pida al proveedor que explique el esquema de referencia de la fijación, la secuencia del proceso, el posible cuello de botella, la lógica de cambio de herramienta, las fuentes de variación previstas y qué información permanece desconocida hasta el mecanizado de la muestra.
Verifique si las responsabilidades mecánicas, de control numérico computarizado (CNC), eléctricas y de automatización están coordinadas. Una línea de producción con varias máquinas puede fallar en las interfaces incluso cuando cada máquina funciona correctamente: la confirmación de sujeción puede no llegar al robot, la señal de pieza terminada puede llegar antes de la limpieza del refrigerante o una pieza en bruto anómala puede enviarse al búfer incorrecto. Una lista de interfaces documentada y un proceso de control de cambios son evidencia útil de la madurez de la ingeniería.
Evalúe los hitos propuestos. El programa podría incluir la aprobación de planos, el diseño preliminar del proceso, la revisión del modelo de la herramienta, la adquisición de componentes, el ensamblaje de la máquina, la programación CNC, las pruebas de muestras, la prueba de aceptación en fábrica (FAT), el envío, la instalación y la prueba de aceptación en sitio (SAT). Solicite puntos de aprobación del comprador, no solo una fecha de envío prometida. El tiempo de entrega de la máquina personalizada depende de las decisiones de ingeniería, la disponibilidad de componentes, la entrega de muestras y la validación requerida. Una declaración de entrega genérica no es suficiente para una línea de grifería compleja.
Pregunte también quién es el propietario de los planos de los accesorios, los programas CNC, las herramientas especializadas, las copias de seguridad del software y la documentación de cambio según el contrato de compra. Considere la protección de sus planos y diseños patentados, cómo se autorizan los cambios de ingeniería y si su fábrica puede obtener piezas de repuesto después de la instalación. XINMEI describe su negocio de fabricación y el alcance de sus equipos en su Página Acerca de nosotros, pero los compromisos específicos del proyecto aún deben figurar en el presupuesto y el contrato.
10. Calcular la producción aceptada y el costo total de producción.
Las velocidades indicadas en el catálogo no son suficientes para estimar el retorno de la inversión de una máquina CNC para grifos de latón. Utilice la producción aceptada por hora de operación, considerando el tiempo de corte, la indexación, los cambios de herramienta, la manipulación de piezas, la frecuencia de inspección, el tiempo de inactividad planificado, las paradas no planificadas y los rechazos de producción. Compare la celda completa en lugar del movimiento de corte aislado más rápido de un husillo.
Piezas aceptadas/hora = (3600 ÷ ciclo celular total en segundos) × factor de funcionamiento efectivo × rendimiento de primera pasada.
Consideremos un proceso hipotético existente con un ciclo celular completo de 70 segundos, un factor de ejecución efectivo del 80% y un rendimiento de primera pasada del 97%. Su producción aceptada calculada es de aproximadamente 40 piezas por hora. Un proceso propuesto con un ciclo de 55 segundos, un factor de ejecución del 85% y un rendimiento del 98% daría como resultado aproximadamente 55 piezas aceptadas por hora. Suposiciones ilustrativas, no resultados de pruebas ni rendimiento garantizado de ninguna máquina XINMEI.Un modelo de compra válido sustituye cada supuesto por una cifra probada o definida contractualmente.
Tenga especial cuidado con los sistemas de husillos paralelos. Seis husillos de corte no significan que se produzcan seis cuerpos de grifo terminados por ciclo. El diseño puede implicar el mecanizado de seis orificios en un solo cuerpo, múltiples características en varios cuerpos o solo aquellas características geométricamente accesibles para la disposición de los husillos. El proveedor debe mostrar la disposición exacta de las piezas y la secuencia de operación, medida o simulada, utilizada para calcular el rendimiento.
El costo total de propiedad incluye la compra de la máquina y los accesorios, el utillaje inicial, la instalación eléctrica y de servicios, la capacitación del operador, el mantenimiento preventivo, las piezas de repuesto, los consumibles, los desperdicios y las reparaciones, el tiempo de inactividad, los cambios de formato y el costo del capital. Si compara cotizaciones de proveedores con diferentes supuestos sobre los accesorios o la automatización, normalice primero el alcance. La máquina más barata puede convertirse en el activo de producción más costoso si requiere operadores adicionales, transferencias manuales frecuentes o un trabajo de puesta en marcha sustancial.
Un análisis práctico de la inversión considera al menos tres escenarios: demanda conservadora, demanda planificada y demanda de mayor volumen. Verifique si la celda puede satisfacer cada caso con una utilización aceptable y si los futuros diseños de grifos requerirán una costosa reconstrucción. Solicite al proveedor que indique qué cifras de productividad son estimaciones y cuáles se comprobaron durante una prueba.
11. Evaluar la automatización como una decisión que abarca toda la célula.
La carga automática puede ser útil cuando la transferencia manual de piezas limita la productividad o cuando varias máquinas CNC requieren una manipulación coordinada. Sin embargo, la incorporación de un robot no mejora automáticamente un proceso con problemas de fijación, corte o rebabas sin resolver. Es fundamental estabilizar primero el método de mecanizado y, posteriormente, evaluar si la automatización de la manipulación soluciona el cuello de botella restante.
Para una celda de cuerpo de grifo, defina cómo se presentan las piezas fundidas en bruto o las piezas forjadas en bruto, si su orientación es consistente, dónde puede el robot sujetarlas de forma segura y si la pinza podría dañar la superficie. Los controles deben verificar la presencia de la pieza, su correcta colocación, el estado de la abrazadera, el estado de la puerta, la finalización del ciclo y la descarga segura. Una pieza rechazada o de origen incierto debe tener un destino definido; no debe regresar silenciosamente al flujo de piezas aceptadas.
Analice qué sucede después de una parada. ¿La máquina conserva la identidad de la pieza? ¿Puede el operario recuperar de forma segura una pieza parcialmente mecanizada? ¿Se ha terminado el mecanizado o es necesario reiniciar el ciclo? La respuesta afecta a los desperdicios, la trazabilidad y la seguridad del sistema. Si la célula se conectará con el suministro de fundición anterior o con el lavado y la prueba de fugas posteriores, asigne las responsabilidades de integración antes de realizar el pedido.
XINMEI publica soluciones de línea de automatización y analiza el manejo robótico en su Guía del sistema de carga robóticaEstos recursos ilustran las áreas de solución disponibles; cualquier pinza, sensor, sistema de visión o estación de lavado específicos deben considerarse como una opción de proyecto acordada, no como una inclusión estándar.
¿Comparando opciones de máquinas individuales y celdas automatizadas?
Solicite una comparación de equipos según la familia de grifos, el tiempo de ciclo completo, el concepto de la grifería y los requisitos del operador. El alcance del proyecto debe estar claro antes de negociar el precio.
12. Redactar una prueba de aceptación en fábrica (FAT) específica para el grifo.
La prueba de aceptación en fábrica (FAT, por sus siglas en inglés) permite al comprador verificar el equipo acordado antes del envío. Un plan de prueba fiable utiliza la revisión correcta del plano, las piezas en bruto aprobadas, la configuración final o aprobada de las herramientas y los dispositivos de fijación, y criterios de aprobación/rechazo claramente definidos. Debe confirmar más que simplemente si la máquina puede producir una muestra visualmente aceptable.
Qué acordar antes de la prueba
Especifique quién proporciona las muestras, cuántas piezas en blanco se necesitan, qué sucede si una pieza en blanco no cumple con las especificaciones de entrada acordadas y cuántas piezas se mecanizarán durante la prueba. Defina qué operaciones deben ejecutarse sin intervención manual, cuándo comienza y termina el temporizador de ciclo y cómo se contabilizan las paradas, los ajustes, el reemplazo de herramientas y las piezas rechazadas.
El plan de inspección debe detallar las características y tolerancias que se verificarán: por ejemplo, la geometría de la cavidad del cartucho, la posición del puerto, la compatibilidad de la rosca, una característica de la superficie de contacto y una característica del conducto interno, cuando sea medible. Seleccione los instrumentos y las frecuencias de muestreo antes de la prueba. Si se requiere una prueba de fugas o de ensamblaje aguas abajo, especifique los componentes necesarios, el método de prueba y la responsabilidad; un proveedor de centros de mecanizado no puede verificar un conjunto de grifo terminado que no esté disponible.
| Punto de control FAT | Documento requerido o pregunta del comprador | Principio de aceptación |
|---|---|---|
| Construcción y alcance de la máquina | Configuración final, controlador, ejes, disposición del husillo, accesorios incluidos. | Cumple con las especificaciones técnicas firmadas. |
| Accesorios y carga | Diseño del localizador, comprobaciones de sujeción, carga repetida, protección cosmética | Asientos estables sin daños inaceptables acordados |
| Prueba de corte | Material aprobado, herramientas, revisión del programa, secuencia de mecanizado | Operaciones especificadas completadas dentro de las condiciones definidas. |
| Inspección dimensional | Informe de características críticas, medidores, métodos de medición calibrados | Las dimensiones observadas se ajustan al plano y a las normas acordadas. |
| Producción en serie | Duración de la ejecución, piezas totales, piezas aceptadas, paradas, ajustes | Cumple con los criterios contractuales de producción y calidad. |
| Cambio | Variante requerida, pasos de configuración, verificación de la primera pieza | El alcance y el resultado del cambio coinciden con la prueba acordada. |
| Automatización, si se solicita | Bloqueos, protocolo de comunicación robótica, rechazos, alarmas, recuperación segura | Las funciones integradas se demostraron según lo contratado. |
| Documentación | Manual de operación, guía de mantenimiento, repuestos, planos según lo acordado | Documentación requerida entregada o excepciones registradas |
Insista en una lista escrita de desviaciones. Cada punto sin resolver debe tener un responsable, una acción correctiva y un requisito de nueva prueba. Acuerden qué se considera aceptación total, aceptación condicional o rechazo. El vídeo puede ayudar a los compradores extranjeros a observar una prueba, pero las grabaciones editadas de una pieza que funciona correctamente no sustituyen a los registros con fecha y hora ni a los resultados de medición trazables.
Planificar las pruebas de aceptación en el sitio (SAT) por separado
Las pruebas FAT se realizan antes del envío en el entorno de pruebas del proveedor. Las pruebas SAT verifican los requisitos acordados tras la instalación en su fábrica, considerando su fuente de alimentación, presión de aire, refrigerante, condiciones ambientales, equipos posteriores y operarios. Si la prueba en las instalaciones del proveedor simuló un alimentador anterior o una máquina existente, la interfaz real aún requiere verificación en el sitio de instalación. Es fundamental que las responsabilidades de las pruebas SAT, el soporte técnico y los criterios de entrega final queden claramente especificados en el contrato.
13. Compare presupuestos utilizando un cuadro de mando de cualificación de proveedores.
Los equipos de compras suelen recibir cotizaciones con distintos niveles de detalle. Para compararlas de forma justa, se recomienda crear un sistema de puntuación ponderada y solicitar documentación justificativa. La siguiente herramienta es una sugerencia para el comprador y no constituye una afirmación sobre la puntuación de XINMEI ni de ningún otro proveedor.
| dimensión de calificación del proveedor | Peso sugerido | Evidencia a solicitar |
|---|---|---|
| Ingeniería de procesos y comprensión de piezas | 20 | Revisión de planos, mapa de configuración, acceso a herramientas, lista de riesgos |
| Diseño de accesorios y cambio de SKU | 15 | Concepto de accesorio, plan de variación en blanco, procedimiento de cambio |
| Plan de calidad y metrología | 20 | Inspección de características críticas, calibración, resultados de muestras |
| Economía del ciclo y alcance citado | 15 | Definición del ciclo completo, supuestos de resultados aceptados, exclusiones |
| Preparación para la automatización y la integración | 10 | Lista de interfaces, concepto de manejo, plan de recuperación de fallas |
| Aceptación de FAT e instalación | 10 | Protocolos FAT/SAT escritos y manejo de desviaciones |
| Servicio, repuestos y documentación | 10 | Condiciones de soporte, lista de repuestos, manuales, formación y responsabilidades. |
Califique cada categoría con una escala de evidencia consistente en lugar de premiar la presentación de ventas más larga. Una propuesta de bajo precio sin un alcance de proceso verificable no debería superar a una propuesta técnicamente completa sin la aceptación deliberada del riesgo por parte del equipo de compras. Cuando una característica crítica esté relacionada con la seguridad o sea esencial para el funcionamiento final del grifo, establézcala como un criterio de aprobación/rechazo en lugar de permitir que las buenas calificaciones comerciales compensen el incumplimiento técnico.
14. Controlar los riesgos comerciales en la compra de equipos CNC en el extranjero.
Para compradores internacionales, la factura del equipo es solo una parte de la transacción. Confirme qué abarca el Incoterm cotizado, cómo se embalará y protegerá la máquina contra la corrosión, las dimensiones y los puntos de elevación del envío, y qué documentos aduaneros o de instalación se requieren en el mercado de destino. La documentación de exportación de la máquina es independiente de la certificación del grifo terminado.
Incluya la configuración del componente en las especificaciones de compra cuando afecte al mantenimiento o al rendimiento. Que una marca aparezca en el sitio web del proveedor no garantiza que esté incluida en su máquina. Registre el modelo del controlador, las selecciones críticas de accionamiento y rodamientos (cuando corresponda), la configuración de idioma, las piezas de repuesto, las herramientas consumibles y las normas de sustitución aprobadas. La sustitución de un componente acordado debe requerir una revisión documentada, en lugar de una suposición informal de equivalencia.
Defina el inicio de la garantía, los consumibles excluidos, el procedimiento de soporte remoto, la información para la resolución de problemas, la disponibilidad de repuestos y las responsabilidades del soporte in situ. Para las celdas automatizadas, aclare qué empresa presta soporte a la máquina herramienta, el robot, el PLC, la pinza, los dispositivos de seguridad y las interfaces entre ellos. Sin un responsable de la integración, las fallas en los límites de los subsistemas pueden ser difíciles de resolver.
Solicite un cronograma del proyecto con dependencias, incluyendo muestras proporcionadas por el comprador, aprobación de accesorios, materiales de prueba, disponibilidad de pruebas de aceptación en fábrica (FAT), flete marítimo (cuando corresponda), preparación del sitio y capacitación. No se base en una cantidad mínima de pedido (MOQ) genérica, un plazo de entrega fijo o una cifra precisa publicada que no sea específica para la configuración adquirida. En el contrato final, el acuerdo técnico y el procedimiento de prueba aceptados deben tener mayor peso que un lenguaje de marketing general.
15. Cómo XINMEI encaja en una lista de candidatos preseleccionados para la adquisición de cuerpos de grifos mediante CNC.
XINMEI describe el taladrado y roscado CNC, el mecanizado combinado multihusillo, las máquinas de propósito especial y la automatización integrada entre sus actividades de equipos industriales. página de aplicación del grifo y más amplio Sección de capacidad de los accesorios de baño Identificar componentes sanitarios y el procesamiento de cobre/latón como aplicaciones relevantes. Los listados de máquinas de seis husillos y de propósito especial proporcionan posibles configuraciones iniciales para su revisión por parte del departamento de ingeniería.
El siguiente paso lógico es no asumir que un modelo de catálogo es la máquina de cuerpo de grifo correcta. Proporcione un plano aprobado y una pieza en bruto representativa, solicite a XINMEI que identifique la estrategia de proceso y fijación posible, y pida un plan de validación propuesto. Para instalaciones que prevén varias referencias, incluya objetivos de cambio y planos de variantes futuras. Para proyectos de automatización, solicite una delimitación clara entre la máquina CNC y cualquier equipo opcional de alimentación, manipulación, lavado o inspección.
La documentación de calidad debe ser analizada con la misma precisión. La empresa Resumen publicado sobre gestión de calidad Describe las prácticas de fabricación y medición; el comprador aún necesita registros específicos del proyecto que abarquen la máquina adquirida y las muestras de grifos mecanizados. Este enfoque basado en la evidencia permite que ambas partes definan el alcance antes de comprometerse con la producción y el envío.
Al solicitar un presupuesto, envíe el paquete de documentación técnica en lugar de una simple solicitud de "mejor precio". Es más probable que reciba una propuesta comparable y viable si el proveedor conoce sus materiales, prioridades dimensionales, volumen de producción, servicios planificados de la planta y criterios de aceptación requeridos.
¿Listo para certificar su equipo CNC para la fabricación de cuerpos de grifos?
Envíe sus planos, el resultado final deseado, la información de la familia de piezas y las comprobaciones FAT requeridas a XINMEI. Solicite una propuesta específica para el proyecto que incluya la configuración de la máquina, los dispositivos de fijación y la automatización opcional.
Preguntas frecuentes sobre proveedores de máquinas CNC para cuerpos de grifos
1. ¿Qué debe incluir en su presupuesto un proveedor de máquinas CNC para cuerpos de grifos?
Como mínimo, solicite el modelo de máquina o la configuración personalizada, el alcance de los accesorios y herramientas, las operaciones propuestas, el controlador y los componentes clave, una estimación realista del tiempo de ciclo, los servicios públicos, las responsabilidades de instalación, la documentación y un plan de pruebas de aceptación en fábrica (FAT) por escrito. Identifique todas las exclusiones, como el desbarbado, el lavado, el ensamblaje final y las pruebas de fugas. Un presupuesto útil es una propuesta de ingeniería con límites verificables, no solo el precio de la máquina.
2. ¿Es siempre mejor una máquina CNC de seis husillos para los cuerpos de grifos de latón?
No. Una configuración de seis husillos puede ofrecer ventajas cuando el cuerpo tiene patrones de orificios compatibles y se pueden realizar varias operaciones de corte simultáneamente. El beneficio depende del espaciado de los husillos, el alcance de la herramienta, la orientación de la pieza, el diseño de la abrazadera y el tiempo total del ciclo de la celda. Los cuerpos complejos o que cambian con frecuencia pueden resultar más económicos en un centro de mecanizado flexible. Se requiere una comparación basada en muestras en lugar de asumir que la producción aumenta directamente con el número de husillos.
3. ¿Qué es lo más importante en un dispositivo de mecanizado para el cuerpo de un grifo?
La localización precisa a partir de referencias adecuadas, la adaptación a las variaciones de la pieza en bruto, la rigidez suficiente sin deformación, el acceso para todas las herramientas, la evacuación de virutas y la protección de las superficies superficiales son esenciales. Los compradores que fabrican varios modelos de grifos también deben comprobar la rapidez con la que se pueden cambiar los insertos y programas de anidamiento, así como la inspección de la primera pieza necesaria tras cada cambio.
4. ¿Qué planos y muestras se requieren antes de hacer una recomendación definitiva sobre la máquina?
Proporcione el dibujo 2D aprobado y el modelo 3D (si está disponible), el grado del material, las dimensiones nominales y críticas, el dibujo de la pieza en bruto, piezas representativas de la producción, los objetivos de volumen de producción y una lista de los pasos de mecanizado que espera que realice la máquina. Si los sistemas de rosca o las especificaciones de sellado varían según el mercado de exportación, identifique explícitamente las variantes previstas.
5. ¿Cómo puede un comprador verificar la precisión del mecanizado CNC de los componentes de un grifo?
Utilice una combinación de verificaciones a nivel de máquina, mediciones de las primeras piezas y pruebas repetidas de piezas con respecto a las características críticas especificadas. Acuerden el tipo de calibre, la calibración, el muestreo, las condiciones y los criterios de aceptación. La repetibilidad del posicionamiento de un eje no es lo mismo que la capacidad dimensional de la cavidad de un cartucho terminado. Una prueba de mecanizado debe reflejar la pieza de trabajo y las condiciones del proceso aprobadas.
6. ¿Puede el proveedor de la máquina CNC garantizar que el grifo terminado no tendrá fugas?
La precisión del mecanizado puede garantizar un montaje y sellado fiables, pero las fugas en el grifo terminado también dependen de la integridad del material, las juntas, los cartuchos, el estado de la superficie, el par de apriete y la correcta realización de la prueba de funcionamiento. Especifique las características de mecanizado que debe cumplir el equipo y defina por separado la responsabilidad de la prueba de fugas. Una simple prueba de la máquina no debe considerarse una certificación de fugas del producto final.
7. ¿Cuál es la diferencia entre FAT y SAT para una línea CNC de cuerpos de grifos?
La prueba FAT verifica la máquina o celda acordada en las instalaciones del proveedor antes del envío, generalmente mediante el uso de piezas de muestra aprobadas y una inspección y prueba de rendimiento definidas. La prueba SAT verifica el sistema instalado en la fábrica del comprador, incluyendo los servicios públicos, los operadores, las interfaces de línea y las funciones específicas del sitio. Durante la prueba FAT, se debe verificar la interfaz de automatización simulada con el equipo real durante la prueba SAT.
8. ¿Qué factores influyen en el precio de una celda de mecanizado CNC para cuerpos de grifos personalizados?
Entre los factores principales se incluyen la disposición del husillo y la estación, el recorrido y la rigidez del eje, la complejidad de la fijación personalizada, las herramientas, los controles, la automatización, los equipos de seguridad, el alcance de la medición o el lavado, la puesta en marcha y las pruebas de verificación requeridas. Dos proveedores pueden ofrecer precios muy diferentes si uno incluye las pinzas y las herramientas de prueba, mientras que el otro las excluye. Compare el alcance normalizado y la producción aceptada en lugar de solo el precio de compra.
9. ¿Puede la misma máquina CNC producir varios diseños de cuerpos de grifo?
Posiblemente, siempre que las dimensiones de la pieza, las direcciones de mecanizado, el acceso a las herramientas, los dispositivos de fijación, los programas y los requisitos de tolerancia sigan siendo compatibles. Solicite una matriz de familias de piezas y una prueba de cambio documentada. Una máquina dedicada puede ser excelente para un diseño estable, pero inadecuada para un producto futuro con diferentes orientaciones de puertos o geometría del cartucho.
10. ¿Cómo inicio una solicitud de cotización técnica con XINMEI?
Prepare la revisión de su plano, especificación de material, piezas en bruto representativas, lista de características críticas, volumen anual o por turno, problemas de mecanizado actuales y cualquier requisito de integración de robot o línea. Póngase en contacto con XINMEI a través de su página de consulta oficial y solicitar una reunión inicial para estudiar la viabilidad del proyecto, que abarque las opciones de equipamiento, el concepto de la instalación, las condiciones de la prueba y el alcance comercial solicitado.
Conclusión
El derecho Proveedor de máquinas CNC para cuerpos de grifos Se trata de elegir al proveedor que pueda demostrar un proceso viable y medible para su grifo de latón específico, no simplemente el que ofrezca el precio más bajo o la velocidad de husillo más alta anunciada. Califique a los proveedores utilizando el plano, el concepto de referencia y fijación, el plan de control de roscas y rebabas, el cálculo de la producción aceptada y los criterios escritos de FAT/SAT. Luego, compare el costo total de propiedad, la flexibilidad y las obligaciones de soporte en igualdad de condiciones.
Para evaluar las opciones de máquinas CNC y automatización disponibles de XINMEI, Envíe el plano del cuerpo del grifo y los requisitos de producción. y solicitar una propuesta de ingeniería específica para la aplicación.