+86 13163919000
 info@xinmeiintelligent.com
Una solución de mecanizado CNC para grifos de latón en la producción de modelos mixtos debe equilibrar la precisión del mecanizado, la flexibilidad del equipo, el tiempo de cambio de configuración y el nivel de producción aceptable. Para los fabricantes de grifos que producen varios diseños de cuerpo, el error más costoso es seleccionar una máquina que funcione bien con un componente, pero que se vuelva ineficiente cada vez que cambie el programa de producción.
La solución idónea combina equipos CNC apropiados, sistemas de sujeción repetibles, programas de mecanizado controlados, verificación de calidad y un plan de capacidad de producción realista. Los equipos multihusillo pueden ser adecuados para familias de piezas repetitivas, mientras que los centros de mecanizado flexibles resultan más prácticos cuando las dimensiones, la posición de los puertos o las cantidades de los lotes cambian con frecuencia.
Esta guía ayuda a los fabricantes de artículos sanitarios, ingenieros de producción y compradores de equipos a evaluar las configuraciones de las máquinas CNC, reducir los riesgos de cambio de formato y preparar una especificación de compra técnicamente relevante.
Descubra las soluciones de mecanizado de herrajes para baño de XINMEI | Solicite una solución CNC personalizada
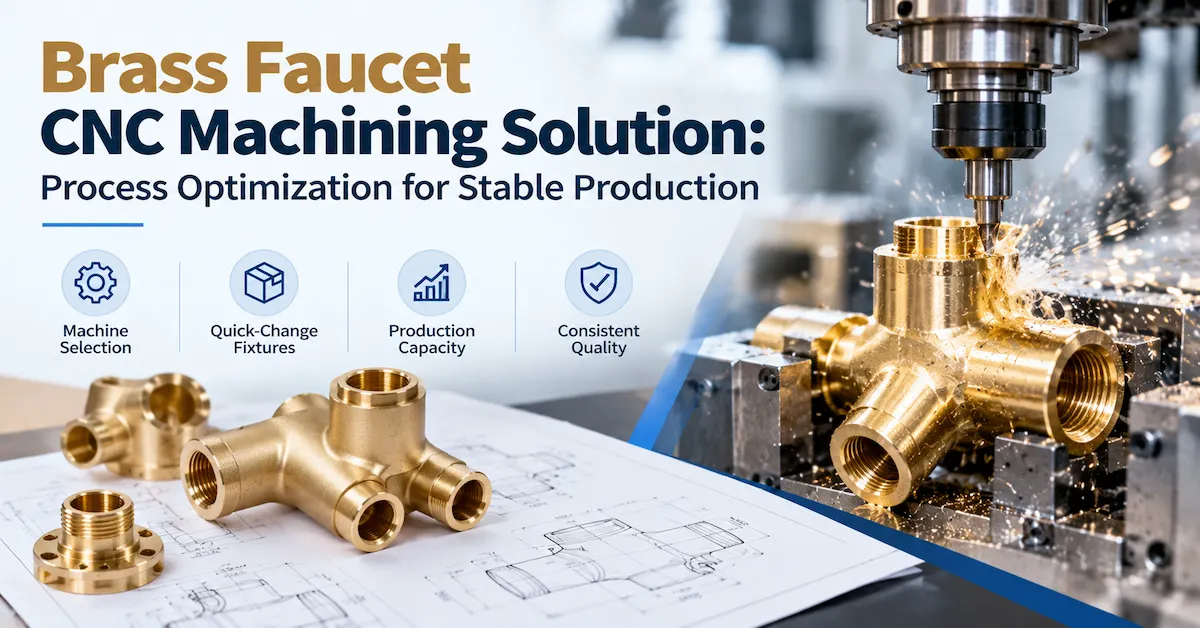
1. ¿Qué es una solución de mecanizado CNC para grifos de latón en la producción de modelos mixtos?
La solución de mecanizado CNC para grifos de latón es un enfoque de fabricación integrado que abarca la selección de la máquina, los dispositivos de fijación, las herramientas, los programas de mecanizado, la inspección y el flujo de trabajo de producción. En la fabricación de modelos mixtos, también debe adaptarse a diseños de múltiples componentes sin ajustes excesivos del equipo ni largas interrupciones en la configuración.
Un fabricante de grifería puede producir cuerpos de grifos empotrados, carcasas de mezcladores, componentes de válvulas y piezas de conexión roscadas en la misma planta de producción. Si bien estos componentes comparten procesos de mecanizado, su geometría, características de posicionamiento, acceso a las herramientas y dimensiones críticas pueden diferir.
Una solución práctica debería responder a cinco preguntas:
¿Qué componentes de un grifo pueden compartir el mismo equipo CNC?
¿Qué accesorios y herramientas pueden ser comunes a todos los modelos?
¿Con qué rapidez puede la producción cambiar entre los diseños de piezas aprobados?
¿Puede el equipo cumplir con la cantidad requerida de piezas aceptadas?
¿Cómo se verificará la calidad dimensional y funcional después de cada cambio de formato?
El objetivo principal no es lograr el ciclo de mecanizado más corto posible para una sola pieza, sino una producción fiable en toda la gama de productos.
Esta distinción es importante cuando los fabricantes ofrecen varios diseños de grifos, responden a cambios en los pedidos o producen accesorios de baño OEM para diferentes clientes.
2. ¿Qué fabricantes de grifería se benefician más de una solución CNC flexible?
No todas las fábricas de grifería necesitan la misma configuración de máquina.
El sistema de producción adecuado depende de la variedad del producto, el volumen del lote, la estabilidad de los pedidos y la relación entre los diseños de los componentes.
| Situación de fabricación | Desafío principal | Dirección recomendada |
|---|---|---|
| Se fabrican varios modelos de cuerpos de grifos semanalmente. | Cambios frecuentes en la programación y los accesorios | Centro de mecanizado CNC flexible |
| Cuerpos de latón similares con patrones de agujeros repetidos | Alta demanda de mecanizado en componentes relacionados. | Configuración CNC multihusillo |
| Un cuerpo de grifo estandarizado producido continuamente | Producción de alto volumen y repetibilidad | Equipos CNC de propósito especial |
| Múltiples modelos que requieren varias direcciones de mecanizado | Reposicionamiento repetido y acceso a herramientas complejas | Solución de mecanizado multieje u horizontal |
| Familias de componentes estables con manipulación manual repetitiva | Consistencia en la carga y disponibilidad de mano de obra | Evaluación de la automatización CNC |
¿Cuándo resulta menos adecuada una máquina CNC especializada?
Una máquina específica puede resultar menos atractiva cuando los volúmenes de producción son inciertos, la geometría de las piezas cambia con frecuencia o los productos futuros requieren operaciones de mecanizado significativamente diferentes.
Los accesorios altamente especializados y las configuraciones de husillos fijos pueden resultar costosos de modificar.
Por el contrario, un centro de mecanizado de uso general puede resultar innecesariamente flexible cuando un componente estandarizado representa la mayor parte de la demanda de producción.
Los compradores deberían comparar los equipos con su gama de productos prevista, en lugar de seleccionarlos basándose únicamente en el número de husillos o la velocidad de mecanizado anunciada.
3. Cree una matriz de familias de piezas de grifos antes de seleccionar el equipo.
Una matriz de familias de piezas agrupa los componentes según las características de mecanizado y los requisitos de equipo que comparten.
Este es un paso inicial importante, ya que dos cuerpos de grifo pueden parecer similares, pero requerir diferentes posiciones de sujeción, herramientas de corte o direcciones de mecanizado.
Por ejemplo, una fábrica que produce cuerpos de grifos empotrados y carcasas de válvulas angulares no debería asumir automáticamente que ambos componentes pueden usar el mismo accesorio.
¿Qué información se debe comparar?
| Elemento de evaluación | Qué grabar | Por qué es importante |
|---|---|---|
| Material de la pieza de trabajo | Aleación de latón y estado de la pieza en bruto exactos | Influye en los parámetros de herramientas y mecanizado. |
| Geometría general | Dimensiones, forma, superficies de localización | Determina el recorrido de la máquina y el diseño del accesorio. |
| Características críticas | Orificios, roscas, puertos, interfaces de sellado | Determina los requisitos de mecanizado e inspección. |
| Instrucciones de mecanizado | Direcciones de aproximación del husillo requeridas | Afecta a la arquitectura de la máquina. |
| Herramientas comunes | Herramientas compartidas para taladrar, roscar, mandrinar y fresar. | Reduce los cambios de herramientas innecesarios |
| Variación del producto | Características que cambian entre modelos | Determina la flexibilidad de los accesorios y programas. |
| Requisitos del lote | Cantidad por pedido y frecuencia de cambio | Influye en la utilización de la máquina |
| Criterios de calidad | Tolerancias críticas y métodos de aceptación | Respalda la aprobación de producción consistente |
Separar las características comunes de las características variables.
Si varios cuerpos de grifo comparten una superficie de fijación y una geometría de conexión comunes, los ingenieros podrán conservar la base del accesorio al cambiar los elementos de fijación reemplazables.
Sin embargo, cuando las formas de fundición, las relaciones de referencia o las características críticas difieren sustancialmente, el uso de dispositivos de fijación separados puede resultar más fiable.
El objetivo es identificar la compatibilidad real de los componentes, en lugar de forzar piezas no relacionadas en un mismo soporte.
Recomendación para el comprador: Proporcione planos de al menos dos modelos representativos de grifos, incluyendo el componente más complejo y el que se produce con mayor frecuencia, antes de solicitar una recomendación sobre la máquina.
4. ¿Qué configuración de máquina CNC es la mejor para la producción de grifos de latón?
Una solución de mecanizado CNC para grifos de latón bien diseñada debe adaptar la arquitectura de la máquina a las operaciones requeridas y a la combinación de producción prevista.
XINMEI ofrece centros de mecanizado CNC , máquinas de propósito especial y soluciones de automatización industrial para diferentes necesidades de fabricación.
Comparativa de máquinas CNC para fabricantes de grifería
| Tipo de equipo CNC | Ventaja principal | Mejor aplicación | Principal compensación |
|---|---|---|---|
| Máquina de taladrado y roscado CNC vertical | Acceso eficiente para taladrar y roscar. | Componentes de grifería con orificios y roscas accesibles. | Los trabajos complejos con múltiples facetas pueden requerir un reposicionamiento. |
| Centro de mecanizado CNC flexible | Admite múltiples herramientas y programas cambiantes. | Fabricación de grifos de modelos mixtos | Puede tener ciclos más largos que un sistema dedicado. |
| Máquina CNC multihusillo | Puede mejorar la eficiencia del mecanizado repetitivo. | Piezas similares con funcionamiento compatible | Requiere una planificación cuidadosa del husillo y la fijación. |
| Centro de mecanizado horizontal | Útil para el mecanizado multidireccional. | Carcasas complejas para válvulas y grifos | Mayor inversión y configuración específica para cada aplicación. |
| Máquina CNC de propósito especial | Configuración específica del proceso | Familias de piezas estables y de alto volumen | Menor flexibilidad para productos no relacionados. |
| Célula de producción robótica CNC | Reduce la carga manual repetitiva | Orientación estable de las piezas y producción repetida | Complejidad de la integración y la transición |
Por qué más husos no siempre significan mayor producción
Una máquina multihusillo resulta valiosa cuando la disposición de sus husillos coincide con las operaciones de mecanizado reales.
Si la pieza de trabajo requiere direcciones de herramienta incompatibles, reposicionamientos repetidos o cambios frecuentes, los husillos adicionales pueden ofrecer un beneficio limitado.
Del mismo modo, el movimiento rápido del husillo no elimina el tiempo de carga, los cambios de herramienta, los ajustes de los dispositivos de fijación ni la inspección de calidad.
La comparación correcta debe hacerse entre ciclos de producción completos, no entre especificaciones aisladas de los husillos.
Para componentes de grifería de latón relativamente accesibles, la máquina de taladrado y roscado CNC vertical de XINMEI es una categoría de equipo que vale la pena evaluar.
La idoneidad final depende del plano de la pieza, la disposición de las herramientas, los requisitos de mecanizado y el objetivo de producción.
5. ¿Cómo pueden los dispositivos de cambio rápido mejorar la producción CNC de grifería?
El cambio de utillaje suele ser una de las principales causas de interrupción de la producción en el mecanizado de modelos mixtos.
Una máquina CNC puede cambiar de programa rápidamente, pero el cambio completo aún puede requerir la extracción de los accesorios, la limpieza, la alineación, el ajuste de las herramientas, la verificación del desplazamiento de la pieza y la inspección de la primera pieza.
Diseñar accesorios en torno a una ubicación repetible.
Un sistema de fijación adecuado debe proporcionar:
Posicionamiento fiable de la pieza de trabajo con respecto a elementos de referencia definidos.
Rigidez suficiente sin dañar el latón ni las superficies acabadas.
Acceso a las instrucciones de mecanizado necesarias.
Eliminación eficaz de virutas alrededor de las superficies de apoyo.
Sustitución controlada de componentes intercambiables de la fijación.
Carga repetible y medidas de protección contra errores adecuadas.
Para cuerpos de grifo similares, los soportes modulares, los elementos de posicionamiento reemplazables y las bases de accesorios compatibles pueden ayudar a simplificar los cambios.
Sin embargo, la modularidad no debe debilitar la estabilidad del posicionamiento ni de la sujeción.
El recurso técnico de XINMEI sobre dispositivos de fijación y sujeción para máquinas CNC explica por qué un diseño adecuado de los dispositivos de fijación es esencial para lograr una mayor consistencia en el mecanizado.
Medir el cambio completo
Para la planificación de la producción, defina el tiempo de cambio como el período comprendido entre la última pieza aceptada del modelo anterior y la primera pieza aceptada del modelo siguiente .
Esta definición abarca tanto la configuración mecánica como la aprobación de la producción.
| actividad de cambio | Oportunidad de mejora |
|---|---|
| Preparación del accesorio | Prepare el siguiente accesorio antes de detener la máquina. |
| Preparación de herramientas | Herramientas compatibles preestablecidas cuando sea práctico |
| Carga de la pieza de trabajo | Estandarizar las instrucciones de posicionamiento y sujeción. |
| Selección de programas | Utilice programas controlados y específicos para cada revisión. |
| Verificación de desplazamiento | Confirme los desplazamientos aprobados para cada familia de piezas. |
| Inspección de la primera pieza | Prepare los medidores y las instrucciones de inspección con anticipación. |
Una configuración más rápida solo supone una mejora cuando el siguiente componente cumple con las especificaciones requeridas.
6. Controlar la calidad del mecanizado del latón en diferentes modelos de producto.
En general, el latón ofrece características de mecanizado favorables, pero las diferentes aleaciones de latón y las condiciones de la pieza en bruto pueden requerir diferentes estrategias de corte.
El grado del material seleccionado, el estado de fundición o forja, el espesor de la pared y la geometría del componente influyen en el comportamiento de las herramientas y el mecanizado.
En la producción de grifería de modelos mixtos, hay tres áreas que merecen especial atención.
Consistencia de rosca y orificio
Los componentes del grifo pueden contener puertos roscados, orificios para cartuchos y características de conexión de precisión.
La forma y tolerancia de la rosca requeridas deben provenir del plano aprobado. No se debe asumir que las normas y calibres de rosca sean intercambiables entre los distintos mercados de productos.
Tras cambiar de modelo, verifique la herramienta correcta, el desplazamiento de trabajo, el programa de mecanizado y el método de inspección antes de enviar el siguiente lote.
Rebabas y limpieza del conducto interno
Los orificios que se cruzan y los canales internos pueden crear rebabas que afectan al montaje o a los requisitos de limpieza posteriores.
Por lo tanto, el desbarbado y la eliminación de virutas deben incluirse en el proceso definido, y no tratarse como un trabajo de acabado opcional.
El método adecuado depende de la accesibilidad interna, la geometría del componente y los criterios de limpieza especificados por el cliente.
Protección de superficies selladas y visibles
Los cuerpos de los grifos pueden contener superficies relacionadas con el sellado y superficies visibles externamente.
El contacto con el accesorio debe evitar marcas o deformaciones inaceptables. La inspección también debe distinguir la conformidad dimensional de las pruebas de estanqueidad funcionales posteriores, cuando sea necesario.
Para obtener más información técnica, consulte el artículo de XINMEI sobre la repetibilidad del mecanizado CNC .
7. ¿Cómo se calcula la capacidad de producción real para el mecanizado de grifos de modelos mixtos?
La capacidad de producción debe calcularse a partir del programa de fabricación completo, incluyendo todos los modelos de componentes planificados.
El ciclo más corto que un proveedor puede demostrar no representa necesariamente la producción que se puede lograr durante un turno completo.
Utilice un modelo de capacidad de combinación de productos.
Una fórmula de planificación práctica es:
Tiempo de producción requerido = Σ (Cantidad por modelo × Tiempo de ciclo completo por modelo) + Tiempo de cambio de formato + Tiempo de inspección planificado
El ciclo completo debe incluir las operaciones aplicables de carga, descarga, corte, cambio de herramientas, indexación y otras operaciones que no se superpongan.
Cálculo de capacidad ilustrativo
Consideremos una fábrica que planifica la producción de dos modelos de grifos de latón durante un mismo turno.
| Parámetro de producción | Ejemplo |
|---|---|
| Tiempo de producción disponible | 450 minutos |
| Cantidad del modelo A | 180 unidades |
| Ciclo completo del modelo A | 60 segundos |
| Cantidad del modelo B | 120 unidades |
| Ciclo completo del modelo B | 90 segundos |
| Un cambio de modelo | 25 minutos |
| Inspecciones planificadas de la primera pieza | 20 minutos |
El tiempo calculado es:
Modelo A: 180 × 60 segundos = 180 minutos.
Modelo B: 120 × 90 segundos = 180 minutos.
Cambio e inspección: 45 minutos.
Tiempo total previsto: 405 minutos .
Esto deja 45 minutos antes de alcanzar el límite de tiempo disponible de 450 minutos.
Sin embargo, ese tiempo restante debe absorber paradas no planificadas, controles adicionales, pérdidas de calidad y otras variaciones operativas.
Estas cifras son supuestos de planificación ilustrativos, no el rendimiento medido de la máquina XINMEI.
Para garantizar la coherencia en la presentación de informes, la norma ISO 22400-2:2014 proporciona una terminología establecida para los indicadores de rendimiento de las operaciones de fabricación.
Una propuesta de producción debe identificar claramente el método de cálculo, los plazos y los supuestos operativos.
Por qué la producción aceptada importa más que la capacidad teórica.
Si una máquina produce componentes rápidamente, pero requiere frecuentes retoques o ajustes dimensionales, su producción útil puede ser significativamente inferior a su capacidad teórica.
Los compradores deben distinguir:
Ciclos teóricos → Componentes completados → Componentes inspeccionados → Componentes aceptados
La decisión final de compra debe tener en cuenta la producción aceptada en las condiciones de funcionamiento acordadas.
8. ¿Cómo deben los fabricantes validar el rendimiento del cambio de formato y del mecanizado?
Un plan eficaz de aceptación de equipos debe probar más de un componente de referencia fácil de mecanizar cuando la máquina esté destinada a la producción de modelos mixtos.
La prueba debe reflejar las familias de productos reales, las condiciones del proceso y los requisitos de calidad.
Comprobaciones de aceptación recomendadas
| Elemento de prueba | Requisito de verificación |
|---|---|
| Configuración de la máquina | Confirme las especificaciones del husillo, el control, el recorrido, las herramientas y los accesorios. |
| Modelo de referencia | Componentes de muestra aprobados por la máquina |
| Segundo modelo de producto | Realice un cambio de modelo real. |
| Tiempo de cambio | Medir desde la última parte aceptada hasta la primera parte aceptada. |
| Dimensiones críticas | Inspeccione los orificios, agujeros y elementos de sellado definidos en el plano. |
| Calidad del hilo | Utilice calibres de rosca y métodos de inspección especificados. |
| Condición de la superficie | Verifique los daños en las abrazaderas y los acabados necesarios. |
| Estabilidad de la producción | Monitorear las variaciones e interrupciones del ciclo. |
| Salida aceptada | Contar los componentes conformes durante la prueba acordada. |
| Documentación | Conserve los registros de pruebas, los programas y las configuraciones aprobadas. |
La norma ISO 230-2:2014 proporciona métodos para evaluar la precisión de posicionamiento y la repetibilidad de los ejes de las máquinas herramienta de control numérico.
Sin embargo, la precisión del eje de la máquina no sustituye la verificación de las dimensiones reales del grifo, el rendimiento de la herramienta, la repetibilidad de la fijación o los requisitos funcionales.
Para un sistema personalizado, compradores y proveedores deben acordar la prueba de aceptación en fábrica (FAT, por sus siglas en inglés), las cantidades de muestras, la duración de la prueba y los criterios de aceptación antes de que finalice la fabricación.
9. ¿Cuándo debería una fábrica de grifos de latón incorporar automatización robótica?
La automatización puede facilitar la carga repetible y mejorar el flujo de materiales, pero no debe introducirse únicamente porque una fábrica opere varias máquinas CNC.
Para una fábrica de grifos de modelos mixtos, la cuestión fundamental es si la automatización puede gestionar las variaciones de producto necesarias sin generar nuevos retrasos.
Comprobar la preparación para la automatización
Un proyecto adecuado debería tener en cuenta lo siguiente:
Uniformidad de las piezas de latón recibidas.
Orientación repetible de la pieza de trabajo.
Fijaciones y pinzas compatibles.
Acceso del robot a la máquina.
Programas de carga específicos para cada modelo.
Recuperación segura ante errores de carga o sujeción.
Frecuencia de cambio y participación del operador.
Un robot que manipula de forma fiable un tipo de grifo puede requerir herramientas o programación adicionales para otro grifo con una forma diferente.
Por lo tanto, la automatización debe evaluarse utilizando toda la gama de productos, en lugar de una única pieza de demostración.
XINMEI ofrece líneas de carga y descarga robóticas y soluciones de automatización industrial más amplias para los requisitos de producción CNC aplicables.
Para los fabricantes con combinaciones de producción inciertas, comenzar con una célula de mecanizado flexible y evaluar la automatización una vez que los procesos estén estabilizados puede ser una estrategia de inversión más manejable.
10. ¿Qué factores determinan el coste de una solución de mecanizado CNC para grifos de latón?
La inversión total depende de la estructura de la máquina seleccionada, los requisitos de producción y el alcance de la integración.
Un presupuesto para una máquina CNC independiente no es directamente comparable con una propuesta que abarque múltiples accesorios, herramientas personalizadas, carga automática y puesta en marcha completa del sistema.
Evaluar el costo total de propiedad
| Categoría de costo | Lo que los compradores deben incluir |
|---|---|
| Equipos CNC | Sistema de configuración y control de la máquina |
| Estampación | Brocas, machos de roscar, herramientas de mandrinar, portaherramientas, herramientas de repuesto |
| Accesorios | Sistemas de sujeción de piezas dedicados o modulares |
| Recursos de cambio | Herramientas de preajuste, elementos de fijación, capacitación |
| Inspección | Calibradores, equipos de medición, procedimientos de calidad |
| Automatización | Robots, pinzas, cintas transportadoras, integración de seguridad |
| Mantenimiento | Consumibles, repuestos, mantenimiento programado |
| Costes operativos | Energía, mano de obra, tiempo de inactividad, reemplazo de herramientas |
| Pérdidas de calidad | Retrabajo, desguace, componentes rechazados |
Un precio de compra bajo puede resultar atractivo inicialmente, pero los cambios frecuentes de modelo o las interrupciones en la producción pueden aumentar los costes operativos.
Por el contrario, una línea automatizada compleja puede no estar justificada económicamente cuando las cantidades de producción anuales son limitadas.
Los compradores deben solicitar propuestas basadas en la misma combinación de productos, supuestos de fabricación y requisitos de aceptación.
11. Cómo XINMEI apoya la selección de equipos CNC para grifos de latón
XINMEI Intelligent suministra máquinas herramienta CNC y soluciones de automatización industrial para aplicaciones de fabricación, incluyendo accesorios para baños y sanitarios.
Entre sus capacidades publicadas para el mecanizado de accesorios de baño se incluyen el taladrado, el roscado, el fresado, el torneado, el mecanizado multihusillo y la producción automatizada de componentes de cobre y latón.
Para un proyecto de grifería de modelos mixtos, la evaluación de ingeniería puede centrarse en:
Revisar los planos representativos del cuerpo del grifo y los requisitos de materiales.
Identificación de operaciones de mecanizado comunes en diferentes familias de productos.
Comparación de configuraciones de equipos CNC flexibles y de propósito especial.
Evaluación de los requisitos de fijación, herramientas y cambios de formato.
Estimación de la capacidad de producción utilizando la combinación de productos planificada.
Determinar si la automatización es apropiada desde el punto de vista técnico y comercial.
Establecer requisitos de prueba y aceptación específicos para cada proyecto.
El objetivo es identificar una configuración de fabricación adecuada, en lugar de asumir que una máquina estándar puede procesar cualquier diseño de grifo.
Para el proyecto propuesto, es necesario confirmar las capacidades específicas de la máquina, el alcance de la personalización, los tiempos de ciclo alcanzables, los plazos de entrega y los compromisos de aceptación.
¿Está planificando una nueva línea de producción de grifería o modernizando los equipos existentes?
Contacte con XINMEI para una revisión de ingeniería.
12. ¿Qué deben incluir los compradores en una solicitud de cotización para equipos CNC?
Una solicitud de cotización detallada (RFQ, por sus siglas en inglés) ayuda a los proveedores a recomendar equipos en función de los requisitos de producción reales, en lugar de basarse en suposiciones generales.
Para la producción de grifos de modelos mixtos, la solicitud de cotización debe describir la familia completa de componentes.
| Requisito de RFQ | Información para proporcionar |
|---|---|
| Modelos de producto | Dibujos y revisiones para cada SKU representativo |
| Material | Aleación de latón, tipo de pieza en bruto y estado de llegada |
| Mezcla de producción | Cantidades anuales y mensuales por modelo |
| Tamaño del lote | Cantidad típica de pedido por configuración |
| Características de mecanizado | Perforaciones, roscas, agujeros y superficies críticas |
| Requisitos de calidad | Tolerancias, inspección y criterios funcionales |
| Objetivo de cambio | Frecuencia requerida y duración de configuración aceptable |
| Proceso existente | Tipos de máquinas actuales y limitaciones de funcionamiento |
| Objetivo de producción | Producción requerida y aceptada por turno |
| Alcance de la automatización | Carga manual, semiautomática o robótica |
| Restricciones de fábrica | Espacio, servicios públicos, disponibilidad del operador |
| Condiciones de aceptación | Pruebas de muestras, FAT, requisitos de documentación |
Siempre que sea posible, incluya muestras reales de los componentes y registros que muestren los defectos actuales o las limitaciones del proceso.
El proveedor puede entonces evaluar diferentes configuraciones de máquina en función del mismo conjunto de requisitos.
Una propuesta útil debe identificar sus supuestos técnicos, exclusiones y elementos que requieren una validación adicional.
Preguntas frecuentes
1. ¿Cuál es la mejor solución de mecanizado CNC para grifos de latón en una fábrica que produce varios modelos?
La mejor solución depende de la similitud de los componentes, el tamaño del lote, las dimensiones críticas y la frecuencia de cambio. Un centro de mecanizado CNC flexible puede ser adecuado para diseños de productos cambiantes, mientras que los equipos dedicados o multihusillo pueden ser más atractivos para componentes estandarizados de alto volumen.
2. ¿Puede una misma máquina CNC procesar diferentes cuerpos de grifos de latón?
Sí, siempre que el recorrido de la máquina, las herramientas, el acceso al husillo, los dispositivos de fijación y los programas de mecanizado permitan el mecanizado de las piezas necesarias. La compatibilidad debe evaluarse utilizando los planos reales, en lugar de asumir que todos los cuerpos de grifo comparten los mismos requisitos de mecanizado.
3. ¿Cómo puede una fábrica reducir el tiempo de cambio de formato de las máquinas CNC?
Las fábricas pueden preparar con antelación los dispositivos de fijación y las herramientas, estandarizar los sistemas de posicionamiento, controlar los programas y las compensaciones de las máquinas CNC y organizar la inspección de la primera pieza. La mejora total debe medirse desde la última pieza aceptada de un modelo hasta la primera pieza aceptada del siguiente.
4. ¿Es mejor una máquina CNC multihusillo que un centro de mecanizado convencional?
No necesariamente. Los equipos multihusillo pueden ser ventajosos para operaciones repetitivas compatibles, pero los centros de mecanizado flexibles pueden ser mejores cuando los diseños de los productos o las direcciones de mecanizado cambian con frecuencia.
5. ¿Qué características son importantes al mecanizar cuerpos de grifos de latón?
Entre los aspectos críticos a considerar se incluyen las conexiones roscadas, los orificios de precisión, las interfaces de sellado, los conductos de intersección, el contacto con los elementos de fijación, la eliminación de virutas y el estado de la superficie. Los requisitos de aceptación exactos deben ajustarse al plano del componente aprobado.
6. ¿Cómo deben calcular los compradores la capacidad de producción CNC?
Calcula el tiempo de ciclo completo para cada modelo, multiplícalo por la cantidad planificada y añade el tiempo de cambio de formato e inspección. Considera las pérdidas de producción previstas y evalúa la producción aceptada en lugar de basarte únicamente en los ciclos teóricos de la máquina.
7. ¿Puede la carga robótica dar soporte a la producción de grifos de modelos mixtos?
Puede resultar adecuado cuando la orientación de la pieza, la ubicación de la fijación, el diseño de la pinza y los programas de carga se pueden controlar en toda la gama de productos requerida. Los cambios de modelo y los procedimientos de recuperación deben incluirse en el estudio de automatización.
8. ¿Cómo se debe probar una máquina CNC personalizada antes de su entrega?
Acordar una prueba de aceptación en fábrica utilizando piezas representativas, dimensiones verificadas, condiciones de mecanizado controladas, un cambio de modelo real y un objetivo de producción aceptable definido. Las comprobaciones de posicionamiento de la máquina por sí solas no demuestran la integridad de todo el proceso de mecanizado.
9. ¿Qué factores influyen en el precio de los equipos CNC para la fabricación de grifos de latón?
Entre los factores principales se incluyen la arquitectura de la máquina, la configuración del husillo, el control CNC, las herramientas, los dispositivos de fijación, la automatización, los requisitos de inspección, la personalización y el alcance del servicio. El costo operativo total debe considerarse junto con el precio inicial del equipo.
10. ¿Cómo puedo solicitar una solución de mecanizado CNC personalizada para grifos de latón a XINMEI?
Prepare los planos de sus grifos, las especificaciones de los materiales, las cantidades de producción, las tolerancias críticas, las variantes de modelo y los requisitos de automatización. Envíe esta información a través de la página de contacto de XINMEI para analizar la configuración de equipo más adecuada y obtener un presupuesto personalizado para su proyecto.
Conclusión
Seleccionar la solución de mecanizado CNC adecuada para grifos de latón requiere más que comparar las especificaciones de la máquina o elegir el ciclo de producción más corto anunciado. Para los fabricantes de grifos de diversos modelos, la productividad a largo plazo depende de una arquitectura de equipo apropiada, fijaciones repetibles, cambios de formato eficientes, una calidad de mecanizado estable y una planificación de capacidad realista.
Un centro de mecanizado CNC flexible puede ofrecer el equilibrio ideal para productos que cambian con frecuencia. Las máquinas multihusillo y de propósito especial pueden aportar mayor valor cuando las familias de componentes y los volúmenes de producción justifican configuraciones específicas. La automatización debe incorporarse cuando respalde el flujo de trabajo de fabricación completo, en lugar de generar complejidad adicional en los cambios de configuración.
Lo más importante es que el rendimiento del equipo se valide utilizando cuerpos de grifo representativos, requisitos de inspección acordados y una producción medible y aceptada.
XINMEI Intelligent proporciona máquinas CNC, configuraciones de mecanizado personalizadas y soluciones de automatización industrial para la fabricación de accesorios de baño.
Si su fábrica tiene previsto producir grifos de latón de modelos mixtos, ampliar su capacidad o actualizar sus equipos CNC existentes, póngase en contacto con XINMEI y facilíteles los planos de sus componentes y sus requisitos de producción para analizar una solución de fabricación adecuada.