+86 13163919000
 info@xinmeiintelligent.com
اختيار مصنع مراكز الحفر والتثقيب CNC هو في الأساس قرار يتعلق بموثوقية الإنتاج.
قد يشتري مصنعٌ آلةً لأن عملية الحفر الحالية لديه بطيئة للغاية، أو لأن عمليات التثقيب تُنتج خيوطًا غير متناسقة، أو لأن مشغليه يقضون وقتًا طويلًا في نقل الأجزاء بين الآلات. ومع ذلك، فإن الآلة التي تبدو قادرة في الكتالوج قد تتصرف بشكل مختلف تمامًا عند تشغيل آلاف المكونات في ظروف المصنع الفعلية.
غالباً ما يأتي الاختلاف من قرارات غير واضحة في ورقة المواصفات: صلابة إطار الآلة، وتكامل المغزل، ومحاذاة المحور، والسلوك الحراري، وتصميم التثبيت، وتكوين التحكم CNC، واختيار أداة القطع، وإجراءات الاختبار الخاصة بالشركة المصنعة.
لنفترض مصنعًا ينتج أجسام صمامات نحاسية. قد يُقلل استخدام مغزل أسرع جزءًا من دورة الحفر، لكنه لا يُعوّض عن عدم دقة تحديد موضع قطعة العمل، أو ضعف إخراج الرايش، أو عدم استقرار عملية التثقيب، أو طول مدة التحميل اليدوي. وبالمثل، قد يحقق مصنع لمكونات السيارات نتائج مقبولة خلال عرض تجريبي قصير، ولكنه قد يواجه انحرافًا في الأبعاد أو أعطالًا في الأدوات خلال الإنتاج الممتد.
بالنسبة لمشتري المعدات الصناعية، فإن السؤال المهم ليس ببساطة "من يستطيع تصنيع آلة حفر وتثبيت CNC؟"
إنها:
"أي شركة مصنعة يمكنها تصميم وتجميع والتحقق من صحة ودعم مركز حفر وتثبيت يلبي متطلبات الإنتاج الفعلية لدينا؟"
يتناول هذا الدليل هذا السؤال من منظور التصنيع وهندسة الإنتاج. ويشرح ما يجب على مصنّع الآلات الحقيقي التحكم فيه، وكيفية تطوير مركز الحفر والتثقيب، والتفاصيل الفنية التي تؤثر على الأداء، والأدلة التي يجب على المشترين طلبها قبل الموافقة على الاستثمار.
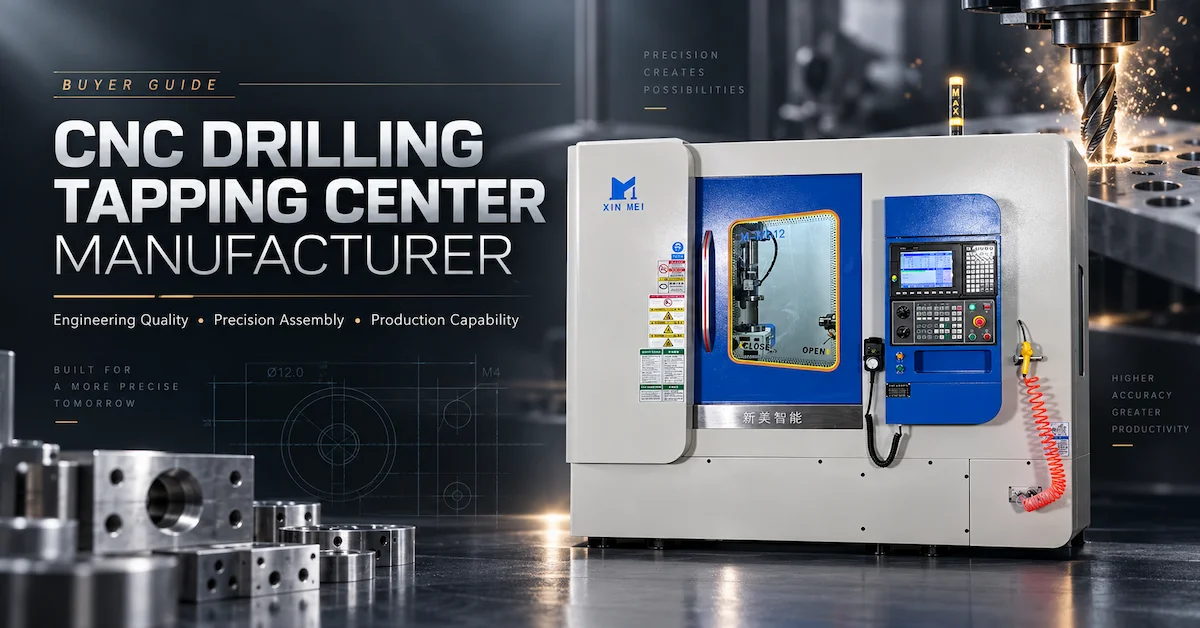
ما الذي يقوم به مصنع مراكز الحفر والتثقيب باستخدام الحاسوب؟
تقوم شركة تصنيع مراكز الحفر والتثقيب CNC بتطوير وإنتاج أدوات آلية يتم التحكم فيها رقميًا مصممة لأداء عمليات الحفر والتثقيب وعمليات التشغيل ذات الصلة مع التحكم في تحديد المواقع والتكرار وكفاءة الإنتاج.
اعتمادًا على نموذج أعمالها وقدراتها الهندسية، قد تكون الشركة المصنعة مسؤولة عن تصميم الآلات، وتحديد مواصفات المكونات، والتجميع الهيكلي، وتكامل نظام التحكم الرقمي الحاسوبي، وتركيب المغزل، والتكامل الكهربائي، والاختبار، وهندسة التطبيقات، والتحقق النهائي من صحة المعدات.
يختلف نطاق التصنيع الدقيق بين الشركات.
تقوم بعض الشركات المصنعة بإنتاج المكونات الهيكلية الرئيسية داخلياً. بينما تقوم شركات أخرى بشراء المسبوكات، والمغازل، والموجهات، وأجهزة التحكم، أو غيرها من الأجزاء المتخصصة، وتقوم بإجراء الهندسة والتجميع والمعايرة والتحقق النهائي داخل مرافقها الخاصة.
لا يحدد أي من الترتيبين جودة الآلة بشكل تلقائي.
المهم هو ما إذا كان المصنّع يتحكم في واجهات الهندسة الحرجة ويمكنه التحقق من أداء الآلة المكتملة.
ينبغي أن يكون بإمكان الشركة المصنعة المؤهلة لمراكز الحفر والتثقيب باستخدام الحاسوب (CNC) أن تشرح ما يلي:
-
كيفية تهيئة المعدات لقطعة العمل.
-
كيف يتم التحكم في الصلابة الهيكلية وهندسة الآلة.
-
كيف يعمل المغزل ومحاور التغذية ونظام التحكم الرقمي الحاسوبي معًا.
-
كيفية التحقق من دقة الحفر وجودة التثبيت.
-
كيف يتم اختبار أداء الآلة قبل الشحن.
-
ما هي المكونات القياسية وما هي المكونات التي يمكن تخصيصها؟
-
كيف يستمر الدعم الهندسي بعد التركيب.
قد تدعم الشركات المصنعة التي تتمتع بقدرات هندسية تطبيقية أوسع نطاقًا أيضًا تجهيزات مخصصة، وتكوينات متعددة المحاور، والتحميل الآلي، وخطوط التصنيع المتكاملة.
على سبيل المثال، شينمي ذكي تقوم الشركة بتطوير معدات التصنيع باستخدام الحاسب الآلي وحلول الإنتاج للمكونات الصناعية، مع مجموعة منتجات تمتد من آلات الحفر والتثقيب العمودية إلى معدات التصنيع متعددة المحاور والأتمتة المتكاملة.
هذا المزيج مناسب للمشترين الذين يحتاجون إلى أكثر من مجرد آلة للأغراض العامة.
مصنّع مراكز الحفر والتثقيب CNC مقابل مورد الآلات: ما الفرق؟
الشروط الشركة المصنعة و مزود تتداخل هذه المصطلحات بشكل متكرر في عمليات شراء المعدات الصناعية، لكنها لا تصف بالضرورة نفس القدرات.
يُقدّم مورد الآلات في المقام الأول المعدات للعميل. وقد يتولى أيضاً دعم المبيعات والخدمات اللوجستية والتركيب والتنسيق الفني.
يتحمل المصنّع مسؤولية مباشرة عن جزء على الأقل من هندسة الآلة أو إنتاجها أو تجميعها أو اختبارها أو إدارة تصنيعها.
يصبح هذا التمييز ذا أهمية خاصة عندما يطلب المشتري معدات مخصصة أو اختبارات قبول خاصة بالمشروع.
| منطقة التقييم | مورد تجاري | شركة تصنيع تركز على الهندسة |
|---|---|---|
| اختيار الآلة | استنادًا بشكل رئيسي إلى النماذج المتاحة | بناءً على قدرة الآلة ومتطلبات العملية |
| التصميم الإنشائي | تأثير محدود عادة | قد يشارك في التكوين والتصميم الهيكلي |
| تجميع الآلات | عادةً ما يتم ذلك بواسطة مصنع آخر | بإمكانها التحكم في عملية التجميع الخاصة بها |
| تكامل التحكم الرقمي بالحاسوب (CNC) | يعتمد ذلك غالباً على الشركة المصنعة الأصلية | يمكنه تنسيق التكامل الكهربائي، وتكامل القيادة، وتكامل التحكم |
| تطوير التجهيزات | قد يتم الاستعانة بمصادر خارجية | قد يقدم خدمات هندسية أو تخصيص منسق |
| اختبار الإنتاج | يعتمد على وثائق المورد | يمكن المشاركة مباشرة في الاختبار والتحقق |
| تخصيص المعدات | محدود أو منسق خارجياً | يعتمد ذلك على القدرات الهندسية الداخلية |
| حل المشكلات التقنية | غالباً ما يتطلب الأمر طرفاً ثالثاً | قد يوفر ذلك وصولاً هندسياً أكثر مباشرة |
لا تهدف هذه المقارنة إلى الإيحاء بأن كل شركة تجارية تقدم خدمة سيئة أو أن كل مصنع يقدم هندسة ممتازة.
ينبغي على المشترين التحقق من المسؤوليات الفعلية للشركة الموردة للمعدات.
اسأل من يصمم تكوين الآلة المقترح، ومن يقوم بالتجميع النهائي، ومن يوافق على استبدال المكونات، ومن يجري اختبارات الدقة، ومن يبقى مسؤولاً إذا لم تستوف الآلة معايير القبول المتفق عليها.
تكشف هذه الأسئلة عن أكثر بكثير من مجرد الملصق المطبوع على بطاقة عمل الشركة.
ما هي المصانع التي تستفيد أكثر من مراكز الحفر والتثقيب المصممة هندسياً من قبل الشركة المصنعة؟
يُعد مركز الحفر والتثقيب باستخدام الحاسوب (CNC) ذا قيمة خاصة عندما تشكل عمليات صنع الثقوب والميزات الملولبة جزءًا كبيرًا من عملية التشغيل الآلي.
يشمل المشترون النموذجيون ما يلي:
-
مصنعي الصمامات والأدوات الصحية.
-
مصانع مكونات السيارات والدراجات النارية.
-
مصنعي أجهزة إغلاق الأبواب والزنبركات الأرضية.
-
منتجو الأجهزة الدقيقة.
-
مصنعي الموصلات الصناعية.
-
مصنعي المضخات ومكونات التحكم في السوائل.
-
موردو قطع غيار الآلات.
-
مصانع تشكيل المعادن التي تنتج مكونات قابلة للتكرار بكميات متوسطة أو كبيرة.
ومع ذلك، فإن حجم الإنتاج وحده لا يحدد الآلة الصحيحة.
تُعد هندسة القطعة، والمادة، وعمق الثقب، وحجم الخيط، والمتطلبات الأبعادية، وتكرار الإعداد، والمرونة المطلوبة أمورًا متساوية الأهمية.
ظروف إنتاج مناسبة
غالباً ما يكون مركز الحفر والتثقيب عالي السرعة خياراً مناسباً عندما:
-
يتم تصنيع نفس المكونات أو مكونات مشابهة بشكل متكرر.
-
تعتبر عمليات الحفر والتثقيب عمليات رئيسية.
-
تُعد سرعة تغيير الأدوات وتحديد المواقع أمراً بالغ الأهمية.
-
تتوافق قطع العمل مع حجم الآلة وقدرتها على التحميل.
-
يجب دمج عملية الطحن الخفيف أو الشطف مع عملية صنع الثقوب.
-
يحتاج المصنع إلى أداء إنتاجي متوقع على دفعات.
التطبيقات التي تتطلب حلاً آخر
قد لا يكون مركز الحفر والتثبيت التقليدي هو الخيار الأفضل عندما تهيمن عمليات الطحن الخشنة الثقيلة على الدورة، أو عندما تكون قطعة العمل كبيرة بشكل استثنائي، أو عندما تتطلب العديد من أسطح التشغيل إعادة تموضع واسعة النطاق.
بالنسبة للمكونات المتكررة للغاية والتي تحتوي على العديد من الثقوب المتشابهة، قد تكون آلة متعددة المحاور مخصصة أكثر ملاءمة.
بالنسبة للأجزاء المعقدة التي تتطلب قطعًا كثيفًا ومرونة أكبر في التشغيل الآلي، قد يكون نوع آخر من مراكز التشغيل الآلي أفضل أداءً.
ينبغي على الشركة المصنعة الكفؤة أن تُجري هذه الفروقات أثناء مراجعة الطلبات بدلاً من اقتراح نموذجها الأكثر شيوعاً بشكل تلقائي.
كيف يقوم مصنعو مراكز الحفر والتثقيب باستخدام الحاسوب بتطوير آلة؟
ينبغي أن تبدأ عملية التصنيع بمتطلبات فنية، وليس بخط التجميع.
على الرغم من أن سير العمل الدقيق يختلف باختلاف الشركة المصنعة والمشروع، إلا أن المراحل التالية تمثل إطارًا عمليًا لتقييم قدرة بناء الآلات.
المرحلة الأولى: تحليل قطعة العمل ومتطلبات الإنتاج
يحتاج المصنّع أولاً إلى فهم تطبيق التشغيل الآلي الفعلي.
تتضمن المعلومات ذات الصلة ما يلي:
-
أبعاد قطعة العمل ومادتها.
-
حالة المنتج وعملية التصنيع.
-
عدد الثقوب وقطرها وعمقها.
-
أحجام الخيوط وتفاوتاتها.
-
عدد أسطح التشغيل الآلي.
-
متطلبات السطح.
-
حجم الإنتاج الشهري أو السنوي.
-
طريقة التصنيع الحالية.
-
الوقت اللازم للدورة.
-
نوبات العمل المخطط لها.
يوفر رسم قطعة العمل الأساس لمناقشة ما يجب أن تنجزه الآلة.
بدون ذلك، فإن عرض الأسعار هو في الغالب مقارنة لمواصفات المعدات العامة.
المرحلة الثانية: هندسة عمليات التشغيل الآلي
بعد ذلك، يحدد المهندسون العمليات المطلوبة والترتيب الذي ينبغي أن تتم به.
قد يتطلب أحد المكونات عمليات حفر موضعي، وحفر، وتجويف، وشطف، وتثبيت، وطحن خفيف.
ينبغي على الشركة المصنعة أن تقرر العمليات التي يمكن دمجها، والعمليات التي تتطلب إعدادات منفصلة، والحالات التي تؤدي فيها تغييرات الأدوات أو عمليات المناولة إلى تأخيرات يمكن تجنبها.
كما تحدد خطة العملية العملية السمات الأساسية التي يجب قياسها بعد عملية التشغيل الآلي.
توضح الموارد التقنية لشركة شينمي أهمية تخطيط عملية التصنيع باستخدام الحاسوب (CNC) لتحسين الاستقرار وكفاءة التصنيع.
المرحلة الثالثة: اختيار تكوين الآلة
ثم يقوم المصنّع باختيار بنية المعدات المناسبة.
تشمل الأساليب الممكنة ما يلي:
-
مركز حفر وتثبيت تقليدي عمودي.
-
آلة مزودة بنظام أدوات برجية سريعة.
-
تكوين تشغيل مزدوج المغزل.
-
نظام حفر وتثبيت أفقي متعدد المحاور.
-
آلة مخصصة لميزات الأجزاء المتكررة.
-
خلية إنتاج آلية تعمل بنظام التحكم الرقمي الحاسوبي (CNC).
يجب أن يوازن الاختيار بين مرونة التصنيع، والقدرة الإنتاجية، والاستثمار، وسهولة الصيانة، والعمر المتوقع للمنتج.
المرحلة الرابعة: تخطيط الهيكل الميكانيكي والمكونات
يقوم الفريق الهندسي بتحديد الترتيب الميكانيكي، بما في ذلك هيكل الآلة، وتخطيط المغزل، وحركة المحور، والموجهات، وأنظمة القيادة، وطاولة العمل، والغطاء، والمكونات الداعمة.
تُعد هذه المرحلة مهمة لأن البنية الميكانيكية تحدد الصلابة الأساسية للآلة، وسلوك الحركة، وإمكانية الوصول إليها، وإمكانية تشغيلها في المستقبل.
المرحلة الخامسة: التجميع الميكانيكي
يتم تجميع الآلة وفقًا لمتطلباتها الهندسية.
قد تشمل الأنشطة الحيوية ما يلي:
-
تركيب الهياكل الميكانيكية.
-
تركيب مسارات التوجيه وأنظمة القيادة.
-
محاذاة محاور التغذية.
-
تركيب مجموعة المغزل.
-
فحص مقاومة الحركة.
-
ضبط الوصلات الميكانيكية.
-
التحقق من أنظمة التشحيم والدعم.
حتى المكونات المصنعة بدقة يمكن أن تنتج آلة ذات أداء ضعيف إذا لم يتم التحكم في عملية التجميع والمحاذاة.
المرحلة السادسة: تكامل الأنظمة الكهربائية وأنظمة التحكم الرقمي بالحاسوب
يتبع التجميع الميكانيكي عملية دمج نظام التحكم.
يجب أن تعمل وحدة التحكم CNC، ومحركات المؤازرة، والمحركات، والخزانة الكهربائية، وأجهزة الاستشعار، وواجهات الآلة، والوظائف المتعلقة بالسلامة معًا.
بالنسبة لمعدات الحفر والتثقيب، فإن التزامن المستقر بين حركة المغزل وسلوك محور التغذية أمر بالغ الأهمية.
المرحلة 7: المعايرة والفحص الوظيفي
يقوم المهندسون بتقييم حركة المحاور، وسلوك تحديد المواقع، وهندسة الآلة، وتشغيل المغزل، وتغيير الأدوات، ووظائف التحكم.
الهدف هو تحديد الانحرافات الميكانيكية أو الكهربائية قبل اختبار التطبيق.
المرحلة الثامنة: التشغيل التجريبي والتحقق من صحة الإنتاج
إن الآلة التي تتحرك بدقة دون حمل قطع لا تزال بحاجة إلى إثبات قدرتها على إنتاج أجزاء مقبولة.
تقوم عملية التشغيل التجريبي بتقييم العملية الكاملة، بما في ذلك تثبيت قطعة العمل، وأدوات القطع، والمواد الفعلية، وبرنامج التشغيل، وسائل التبريد، والفحص.
بالنسبة لمشاريع الإنتاج على دفعات، ينبغي على الشركة المصنعة أيضاً مناقشة مدة وشروط اختبارات التشغيل المستمر.
المرحلة التاسعة: الفحص النهائي والتحضير للتسليم
قبل الشحن، يجب أن تخضع الآلة المكتملة لفحص نهائي متفق عليه.
ينبغي تنظيم سجلات الاختبار، وتفاصيل التكوين المعتمدة، ومتطلبات التثبيت، والوثائق ذات الصلة للمشتري.
تصف شركة شينمي عملية تصنيع منظمة لضمان الجودة تشمل التحقق من المكونات، ومراقبة مرحلة التجميع، والتحقق النهائي من صحة الآلة، واختبار المعدات داخلياً. صفحة ضمان الجودة.
ينبغي على المشتري ترجمة هذا النهج العام للجودة إلى متطلبات قابلة للقياس للآلة المشتراة.
لماذا يُعدّ هيكل الآلة مؤشراً رئيسياً لجودة التصنيع؟
تؤثر صلابة الآلة على كيفية انتقال قوى القطع عبر المغزل والأداة وقطعة العمل والتركيب والهيكل الداعم.
قد يعطي مركز الحفر والتثقيب CNC الأولوية للحركة عالية السرعة، ولكن يجب أن يظل هيكله مقاومًا للاهتزاز ويحافظ على هندسة مستقرة.
تشمل المناطق المهمة قاعدة الماكينة، والعمود، وتركيب المغزل، والموجهات، والطاولة، ونقاط التوصيل بين التجميعات الرئيسية.
عندما لا يكون الهيكل صلباً بما فيه الكفاية، قد تصبح مشاكل التصنيع أكثر وضوحاً من خلال:
-
ضعف في تكرار موضع الثقب.
-
زيادة الاهتزاز.
-
جودة سطح غير مستقرة.
-
تآكل مبكر لأدوات القطع.
-
مشاكل أثناء عملية الطحن الجانبي.
-
التغير في الأبعاد تحت تأثير أحمال القطع المتغيرة.
لا يضمن الهيكل الصلب وحده الدقة.
كما أن التأثيرات الحرارية، والمحاذاة، وسلوك المؤازرة، وحالة الأداة، وتثبيت قطعة العمل، ومعايير القطع لها أهمية أيضاً.
ومع ذلك، فإن الهندسة الإنشائية تحدد الأساس الذي تعمل عليه تلك الأنظمة الأخرى.
ما الذي يجب على المشترين الاستفسار عنه بخصوص هيكل الآلة؟
تتضمن الأسئلة المفيدة ما يلي:
-
كيف يتم اختيار الترتيب الهيكلي لعمليات القطع المقصودة للآلة؟
-
ما هي عمليات فحص التجميع التي يتم إجراؤها؟
-
كيف يتم التحقق من هندسة المغزل بالنسبة للطاولة؟
-
ما هي التدابير المستخدمة للتحكم في الاهتزاز؟
-
كيف يتم التحقق من الدقة بعد أن تصل الآلة إلى درجة حرارة التشغيل؟
-
هل يمكن للشركة المصنعة أن تشرح الفرق بين اختبارات تحديد المواقع بدون تحميل وأداء القطع الفعلي؟
ينبغي أن يربط رد الشركة المصنعة الجادة تصميم الآلة بقطعة العمل بدلاً من الاعتماد فقط على أوصاف مثل "هيكل شديد التحمل" أو "صلابة عالية".
هندسة المغازل: لماذا لا تكفي السرعة القصوى للدوران في الدقيقة
يُعد المغزل أحد أبرز المواصفات المرئية في مركز الحفر والتثقيب CNC.
سرعة الدوران المقدرة مهمة، لكن الحد الأقصى لعدد الدورات في الدقيقة المطبوع في الكتالوج لا يصف نظام المغزل بالكامل.
يحتاج مشتري المنتجات الصناعية أيضًا إلى تقييم ما يلي:
-
نطاق السرعة المناسب.
-
سلوك قوة وعزم دوران المغزل.
-
التسارع والتباطؤ.
-
ترتيب المحامل.
-
واجهة حامل الأدوات.
-
انحراف محور الدوران.
-
السلوك الحراري.
-
توفير وسائل التشحيم والتبريد.
-
مدى ملاءمتها لعمليات القطع المخطط لها.
قد لا يكون المغزل المُحسَّن للحفر عالي السرعة هو التكوين الأمثل للقطع منخفض السرعة الذي يتطلب دقة عالية.
وبالمثل، قد يولي التطبيق الذي يتطلب دورات نقر متكررة أهمية لخصائص التزامن والانعكاس.
ينبغي على المشترين طلب معلومات الأداء المتعلقة بأحجام المواد والأدوات التي يستخدمونها.
كيف ينبغي التحقق من قدرة المغزل؟
يتضمن التقييم المفيد أكثر من مجرد عرض توضيحي للمغزل بدون حمل.
حيثما كان ذلك عملياً، ينبغي أن يشمل اختبار القبول عمليات الحفر والتثقيب وغيرها من العمليات التمثيلية باستخدام أدوات القطع والمواد المتفق عليها.
ينبغي أن يكون المصنّع قادراً على شرح ما إذا كانت الآلة المقترحة قادرة على إكمال العملية المحددة دون اهتزاز مفرط أو ارتفاع درجة الحرارة أو رداءة جودة الخيوط أو تآكل غير مقبول للأدوات.
إذا لم يتمكن المورد من تقييم التطبيق بما يتجاوز أقصى سرعة دوران للمغزل، فإن المراجعة الهندسية تكون غير مكتملة.
كيف يؤثر التحكم باستخدام الحاسوب (CNC) والتثقيب الصلب على جودة الخيوط
تتطلب عملية التثقيب حركة منسقة بين المغزل ومحور التغذية.
في عملية التثبيت الصلبة، يجب أن يظل دوران المغزل والتغذية المحورية متزامنين وفقًا لخطوة الخيط.
بالنسبة للخيط المتري، فإن العلاقة الأساسية هي:
معدل التغذية المحورية (مم/دقيقة) = خطوة الخيط (مم/دورة) × سرعة دوران المغزل (دورة/دقيقة)
توضح هذه العلاقة لماذا لا يُعدّ التثقيب مجرد حركة حفر أخرى.
يجب أن يدعم نظام التحكم المختار، وضبط المحرك، وسلوك المغزل، والدورة المبرمجة العملية.
مع ذلك، لا تكفي الصيغة وحدها لتحديد ظروف القطع المناسبة. يجب أيضًا مراعاة إرشادات مصنعي الأدوات، ومادة قطعة العمل، وهندسة السن اللولبي، وإعداد الثقب، وقدرة الآلة.
الأسباب الشائعة لعدم استقرار عملية التثقيب باستخدام آلات CNC
قد تنشأ عيوب الخيوط من:
-
قطر الثقب المحفور مسبقًا غير صحيح.
-
هندسة صنبور غير مناسبة.
-
عدم كفاية التزييت.
-
إزالة الرقائق بشكل سيئ.
-
انحراف مفرط للأداة.
-
برمجة غير صحيحة.
-
تثبيت قطعة العمل غير المستقرة.
-
عدم كفاية التزامن.
-
افتراضات خاطئة بشأن عمر الأدوات.
بالنسبة للثقوب العمياء، يصبح تراكم الرقائق والتحكم في عمق الخيوط أمراً بالغ الأهمية.
بالنسبة للفولاذ المقاوم للصدأ، قد يؤدي تآكل الأدوات والحرارة وسلوك المواد إلى خلق تحديات إضافية.
ينبغي على الشركة المصنعة للآلة أن تكون مستعدة لمناقشة هذه المتغيرات بدلاً من التعامل مع جودة عملية التثقيب كنتيجة بسيطة لتثبيت وحدة تحكم باهظة الثمن.
يمكن للمشترين الراغبين في فهم هياكل الدورات الشائعة مراجعة الدليل الفني لشركة شينمي. دورات الحفر والتثقيب باستخدام الحاسوب.
لماذا يجب أن تندرج هندسة التجهيزات ضمن تقييم الشركة المصنعة؟
قد تقوم الآلة بوضع محاورها بدقة، ومع ذلك قد يظل الجزء النهائي خارج نطاق التفاوت المسموح به إذا لم يقم جهاز التثبيت بتحديد موقع قطعة العمل ودعمها باستمرار.
وهذا الأمر ذو صلة خاصة بأجسام الصمامات المصبوبة، وهياكل السيارات غير المنتظمة، والأجزاء ذات الجدران الرقيقة، والمكونات ذات أسطح التشغيل المتعددة.
ينبغي أن تتحكم أداة التثبيت في الإنتاج في موضع قطعة العمل دون التسبب في تشوه غير ضروري.
كما يجب أن يوفر إمكانية الوصول إلى الأدوات، وإزالة الرقائق، وإجراءات تحميل معقولة.
أسئلة مهمة حول تصميم التجهيزات
ينبغي على مهندس التصنيع أن يسأل:
-
ما هي الأسطح التي تحدد نقاط مرجعية التشغيل؟
-
كيف يتم التعامل مع اختلافات الصب أو الخامات؟
-
كيف يتم تطبيق قوة التثبيت؟
-
هل يمكن أن يؤدي التثبيت إلى تشويه قطعة العمل؟
-
هل يمكن أن تتداخل الرقائق مع تحديد مواقع الأسطح؟
-
هل يلزم إجراء تعديلات يدوية بين الدورات؟
-
هل يمكن للتركيب أن يدعم أجزاء متعددة؟
-
هل يمكن استيعاب نظام تحميل آلي مستقبلي؟
غالباً ما تحدد هذه التفاصيل ما إذا كان مركز حفر وثقب ذو قدرات تقنية عالية يحقق إنتاجاً مستقراً.
بالنسبة للأجزاء ذات الحجم الكبير، يمكن أن تؤثر هندسة التثبيت أيضًا على عدد قطع العمل التي يتم تشكيلها في كل دورة.
ولهذا السبب يجب التعامل مع الآلة والتجهيزات كنظام تصنيع واحد منسق.
تقدم شركة شينمي المزيد من المعلومات التقنية حول دقة تجهيزات CNC وتثبيت المشغولات.
آلات ذات مغزل واحد، ومغزل مزدوج، ومغازل متعددة: ما الذي يجب أن يقدمه المصنعون؟
لا ينبغي لمصنعي مراكز الحفر والتثقيب أن يفترضوا أن كل مصنع يحتاج إلى نفس ترتيب المغزل.
يعتمد التكوين الصحيح على حجم الإنتاج، وتصميم الثقوب، ومرونة العملية، ورأس المال المتاح.
| تكوين الجهاز | قوة الإنتاج الرئيسية | الوضع الأنسب | الاعتبار الأساسي |
|---|---|---|---|
| مركز الحفر والتثقيب العمودي | عمليات حفر وتثبيت وتغيير أدوات مرنة | مكونات صغيرة إلى متوسطة الحجم مختلطة وقابلة للتكرار | سعة الأداة وتسلسل العملية |
| مركز تشغيل مزدوج المغزل | إمكانية التصنيع المتوازي | أجزاء متكررة ذات عمليات متوافقة | تخطيط التجهيزات وتوازن العملية |
| ماكينة حفر وتثبيت متعددة المحاور | المعالجة المتزامنة | إنتاج مستقر بكميات كبيرة | توافق الأجزاء وترتيب المغزل |
| آلة مخصصة متعددة المحطات | عمليات متعددة موزعة عبر المحطات | منتجات ذات حجم كبير ومستقرة نسبياً | الهندسة الأولية والتغيير |
| خلية إنتاج CNC والروبوت | تقليل المناولة اليدوية | الإنتاج المتكرر مع قيود على العمالة أو الاستخدام | إجراءات التكامل والتعافي |
إن ميزة التشغيل متعدد المحاور لا تكمن ببساطة في أن الآلة تحتوي على المزيد من المحاور.
إنها القدرة على تنفيذ عمليات مفيدة بالتوازي.
على سبيل المثال، إذا كان أحد المكونات يحتوي على عدة ثقوب موضوعة بشكل مناسب، فقد يكمل تكوين متعدد المحاور أكثر من عملية حفر واحدة خلال نفس الدورة.
ومع ذلك، فإن القطع المتزامن لا يكون ذا قيمة إلا عندما تسمح بذلك هندسة قطعة العمل، وترتيب الأدوات، والصلابة، والطاقة، ودعم التثبيت.
مركز شينمي للحفر والتثقيب العمودي
شينمي ماكينة حفر وتثقيب عمودية CNC تم تصميمها للحفر والتثقيب عالي السرعة، مع هيكل آلة صلب، وتغييرات سريعة لأدوات البرج، وترتيب رأسي مضغوط، وملاءمة للإنتاج الصناعي المتكرر.
وهو أمر مهم للمشترين الذين يبحثون عن منصة حفر وتثبيت متعددة الاستخدامات للمكونات مثل قطع غيار الأجهزة ومنتجات السباكة ومكونات السيارات.
ماكينة الحفر والتثقيب بستة محاور من شركة شينمي
كما توفر شركة شينمي تطبيقات متعددة الثقوب متكررة ماكينة حفر وتثبيت ذات ستة محاور رفع أفقية CNC.
تصف صفحة المنتج عملية التشغيل المتزامن بستة محاور، وتصميمًا أفقيًا مع عمود رفع، ونظام تغيير أدوات يعمل بمحرك مؤازر، وموجهات خطية من نوع HIWIN، وتكوينًا يعمل بالكامل بمحرك مؤازر بدون مكونات هيدروليكية.
هذه خصائص هندسية مفيدة، ولكن يجب تقييم الفائدة الإنتاجية الفعلية باستخدام قطعة العمل والعملية الخاصة بالمشتري.
لا ينبغي تقديم آلة بستة مغازل على أنها أسرع بست مرات من آلة بمغزل واحد دون إجراء اختبارات مقارنة مضبوطة.
تؤثر عوامل مثل استخدام الأدوات، والتحميل، والفهرسة، والتجهيزات، وتوازن العملية، جميعها على النتيجة.
كيف يؤثر اختيار المواد على تصميم مركز الحفر والتثقيب؟
يحتاج المصنعون الذين يعملون بمواد مختلفة إلى استراتيجيات قطع مختلفة.
لذلك، ينبغي أن يبدأ اختيار الآلة بنوع مادة قطعة العمل الفعلية، وليس ببيان عام مفاده أن الآلة يمكنها معالجة المعادن.
مكونات من الألومنيوم
قد تستفيد تطبيقات الألومنيوم من سرعة دوران المغزل العالية، والتحديد السريع للمواقع، وتغيير الأدوات بكفاءة.
تشمل القضايا المهمة إخلاء الرقائق، وتكوين النتوءات، والتصاق الأداة، وحالة السطح، والسبيكة المحددة التي يتم تشكيلها.
سبائك النحاس الأصفر والنحاس
غالباً ما تحتوي مكونات الصمامات والأنابيب النحاسية على ثقوب متكررة محفورة وملولبة.
ينبغي على الشركة المصنعة تقييم سلوك الرقائق، وهندسة الأداة، وموقع التثبيت، ومواصفات الخيوط، وإمكانية التشغيل المتوازي.
الفولاذ المقاوم للصدأ
قد تتطلب عمليات الحفر والتثقيب في الفولاذ المقاوم للصدأ دراسة أكثر دقة لتآكل الأدوات، وتوليد الحرارة، والتشحيم، واستقرار القطع.
لا ينبغي افتراض أن الآلة التي تم عرضها على الألومنيوم فقط ستؤدي أداءً جيدًا بنفس القدر على الفولاذ المقاوم للصدأ.
حديد الزهر
قد تثير مكونات الحديد الزهر مخاوف مختلفة تتعلق بالتآكل الكاشط والغبار وإدارة الرقائق وحماية الآلات.
ينبغي أن تحدد مراجعة التطبيق التي يجريها المصنّع هذه الشروط قبل اختيار الأدوات والأنظمة المساعدة.
لماذا يُعدّ اختبار المواد المحددة أمراً بالغ الأهمية؟
حتى ضمن فئة المواد الواحدة، يمكن أن تؤدي الدرجات المختلفة وظروف القطع الخام إلى تغيير سلوك التشغيل الآلي.
لذلك، ينبغي على الشركة المصنعة الموثوقة تأكيد مواصفات المواد الفعلية والنظر في إجراء عمليات تصنيع تجريبية تمثيلية حيثما يتطلب التطبيق ذلك.
التطبيقات الصناعية: كيف تتغير متطلبات التصنيع باختلاف الصناعة
تتضح قيمة مركز الحفر والتثقيب CNC بشكل أفضل من خلال الأجزاء التي يجب أن ينتجها.
تصنيع الصمامات والأدوات الصحية
تقوم المصانع التي تنتج أجسام الصمامات، والحنفيات، والمشعبات، وصمامات الزاوية، ومكونات التحكم في المياه، في كثير من الأحيان، بعمليات الحفر، والتثقيب، والتشغيل الآلي متعدد الأوجه.
تتمثل إحدى الصعوبات الشائعة في تنسيق العديد من العمليات مع الحفاظ على ثبات مواقع الثقوب والأسنان.
قد يحتاج المصنّع إلى تقييم ما إذا كان مركز الحفر والتثقيب العمودي كافياً أم أن استخدام آلة متعددة المحاور أو آلة مخصصة من شأنه أن يحسن الإنتاجية.
بالنسبة للمسبوكات النحاسية، يجب أن يستوعب التركيب أيضًا واقع اختلاف الأجزاء الخام.
أولويات الشراء النموذجية: اتساق الدورة، وتكلفة الأدوات، واستقرار تثبيت القطعة، وجودة الخيوط، والإنتاج لكل وردية.
مكونات السيارات والدراجات النارية
قد تتطلب مكونات مضخة الفرامل، وأجزاء نظام التوجيه، والمكونات المتعلقة بالأسطوانة، وأجزاء التعليق، عمليات تشغيل مضبوطة وتحقق موثق من الأبعاد.
ينبغي أن تتناول مناقشة التصنيع ليس فقط الدقة الاسمية ولكن أيضًا قابلية تكرار الإنتاج.
فعلى سبيل المثال، لا تثبت عينة واحدة مقبولة أن العملية ستظل مستقرة خلال فترة إنتاج طويلة.
ينبغي على مشتري السيارات طلب إجراءات فحص محددة بوضوح، وعند الاقتضاء، أدلة على قدرة العملية.
أولويات الشراء النموذجية: التكرار البُعدي، وتوافر الآلات، ومتطلبات التتبع، والأدوات المستقرة، والتحقق من صحة الإنتاج.
تصنيع أجهزة التحكم بالأبواب
قد تحتوي هياكل أجهزة إغلاق الأبواب، وأجسام نوابض الأرضية، والأجهزة ذات الصلة على ثقوب متعددة وأسطح وظيفية.
بعض التطبيقات أكثر ملاءمة لمعدات CNC التقليدية، في حين أن الأجزاء المستقرة ذات الحجم الكبير قد تبرر مفهومًا مخصصًا للتصنيع الآلي.
تنشر XINMEI أ حالة تطبيق تشغيل أجهزة إغلاق الأبواب مما يوضح تركيزها على إنتاج هياكل إغلاق الأبواب والميزات الوظيفية الأساسية.
بالنسبة للمشترين، يمكن أن تكون مراجع التطبيقات دليلاً مفيداً على تركيز الشركة المصنعة على الصناعة.
ومع ذلك، لا ينبغي أن تحل هذه الإجراءات محل التجربة أو المراجعة الهندسية لقطعة العمل الجديدة.
موصلات دقيقة ومعدات صناعية
قد تتطلب أجسام الموصلات الصغيرة والمكونات الكهربائية والأجهزة الدقيقة العديد من الثقوب الموضوعة بدقة.
تشمل العوامل المهمة صلابة قطعة العمل، وانحراف الأداة، والتحكم في النتوءات، وقابلية تكرار التثبيت، ومرونة الإنتاج.
قد يكون مركز الحفر والتثقيب المدمج مناسبًا، شريطة أن يتطابق ترتيب المغزل والتثبيت المقترح من قبل الشركة المصنعة مع المكون.
مكونات المضخة والتحكم في السوائل
قد تحتوي أغلفة المضخات وأجزاء التحكم في السوائل على ثقوب تتفاعل مع أسطح منع التسرب أو الممرات الداخلية.
ينبغي أن تتناول عملية التخطيط الوصول إلى الحفر، والتحكم في النتوءات، وموضع الثقب، وفحص الميزات التي تؤثر على التجميع أو الأداء الوظيفي.
في هذه التطبيقات، يمكن أن تكون جودة الأبعاد أكثر أهمية من تحقيق أقصر دورة تشغيل معزولة ممكنة.
مراكز الحفر والتثقيب CNC المخصصة: ما الذي يمكن هندسته؟
ليس كل عميل بحاجة إلى آلة جديدة تمامًا.
غالباً ما تبدأ عملية التخصيص بتطبيق النظام الأساسي الموجود.
تشمل عناصر المشروع المحتملة ما يلي:
-
تكوين طاولة العمل أو التجهيزات.
-
ترتيبات التثبيت.
-
حزم الأدوات.
-
برامج التشغيل الآلي.
-
ترتيب المغزل.
-
تحميل وتفريغ الأجزاء.
-
تفضيلات وحدة التحكم CNC.
-
واجهات الفحص.
-
أنظمة نقل الأجزاء.
-
تكامل خط الإنتاج.
بعض التعديلات بسيطة نسبياً.
أما البعض الآخر فيتطلب هندسة وتحققًا كبيرين.
على سبيل المثال، يمكن أن يؤثر تغيير تخطيط المغزل أو إضافة إمكانية التشغيل المتزامن على الأحمال الهيكلية وتصميم التثبيت والوصول والبرمجة والسلامة.
ينبغي على الشركة المصنعة الجادة أن تميز بين خيار التكوين القياسي ومشروع هندسي جديد.
التصنيع الأصلي للمعدات والتصنيع الخاص بالتطبيقات
بالنسبة للمعدات الصناعية، لا ينبغي الخلط بين تخصيص المعدات الأصلية وتغيير المظهر الخارجي للآلة أو شعارها ببساطة.
قد يشمل التخصيص الفعال تكييف المعدات أو العملية مع قطعة العمل ومتطلبات الإنتاج الخاصة بالعميل.
ينبغي على الشركة المصنعة توضيح ما يلي:
-
ما هي العناصر الميكانيكية القياسية؟
-
ما هي العناصر التي تتطلب تصميمًا جديدًا؟
-
من يملك رسومات التجهيزات وبرامج التطبيقات؟
-
ما هي إجراءات التحقق المطلوبة بعد التخصيص؟
-
هل يؤثر التعديل على وقت التسليم؟
-
كيف سيتم دعم قطع الغيار المستقبلية؟
ينبغي أن تنص الاتفاقية الفنية على هذه النقاط قبل بدء الإنتاج.
كيف يتم التحقق من جودة مراكز الحفر والتثقيب باستخدام الحاسوب في المصنع؟
لا يمكن تحديد جودة الآلة من خلال مظهرها فقط.
ينبغي أن يكون المصنع المنظم جيداً قادراً على إثبات كيفية تحكمه في المواد الواردة، والتجميع، والهندسة، والتكامل، وأداء المعدات النهائي.
شينمي نظام ضمان الجودة يصف ثلاث مراحل تحكم رئيسية.
1. التحقق من المواد والمكونات
قبل بدء الإنتاج، يقوم الفريق الهندسي بمراجعة التكوين والمتطلبات الفنية ذات الصلة.
يتم فحص المواد والمكونات الحيوية كجزء من عملية التحقق الواردة.
عند الاقتضاء وبناءً على الطلب، يمكن تقديم المواد الداعمة أو وثائق التتبع.
بالنسبة للمشترين، تتمثل الأسئلة المهمة في تحديد المكونات التي يتم فحصها، وكيفية تحديد معايير القبول، وما إذا كان يتم الاحتفاظ بأدلة الفحص.
2. مراقبة الهيكل والتجميع
أثناء تصنيع المعدات، يتم فحص مراحل التجميع والمحاذاة المهمة.
الهدف هو تحديد الانحرافات في الوقت الذي لا يزال من الممكن فيه تصحيحها.
يُعد هذا الأمر بالغ الأهمية بشكل خاص فيما يتعلق بتركيب المغزل، ونظام حركة الآلة، والوصلات الهيكلية، والأجزاء الأخرى التي تؤثر على الدقة الهندسية.
3. التحقق النهائي من صحة الجهاز
قبل الشحن، يجب التحقق من وظائف الآلة ومتطلبات الجودة المتفق عليها.
بحسب المشروع، قد يشمل ذلك عمليات التحقق من الأبعاد، وقياسات الدقة، والفحص الوظيفي، واختبار التشغيل المستمر.
تتضمن معلومات الجودة المنشورة لشركة شينمي ما يلي:
-
تم تحديد قدرة خشونة السطح على أنها Ra ≤ 0.8 ميكرومتر.
-
تم تحديد التفاوت المسموح به في الاستدارة على أنه ≤ 0.01 مم.
-
اختبار تشغيل مستمر لمدة 24 ساعة.
-
فحص بنسبة 100% قبل الشحن.
هذه بيانات منشورة لنظام الجودة. لا ينبغي تفسيرها على أنها قيم مضمونة لكل قطعة غيار أو مادة أو عملية أو طراز آلة محتمل للعميل.
ينبغي أن يحدد عقد الشراء الفعلي متطلبات قبول الآلة وقطعة العمل ذات الصلة.
دقة الماكينة لا تساوي دقة القطعة النهائية.
هذا التمييز ضروري لفرق المشتريات.
قد تُظهر الآلة دقة جيدة في تحديد موضع المحور ولكنها قد تنتج قطعة عمل غير مقبولة في ظل ظروف قطع معينة.
تتأثر جودة المنتج النهائي بما يلي:
-
هندسة الآلة.
-
تحديد موضع المحور وقابلية التكرار.
-
حالة المغزل.
-
التأثيرات الحرارية.
-
دقة التثبيت.
-
انحراف الأداة.
-
تآكل الأدوات.
-
مادة قطعة العمل.
-
معايير القطع.
-
التحكم في سائل التبريد والرقائق الإلكترونية.
-
طريقة القياس.
لذا ينبغي على المشتري أن يطلب أدلة منفصلة لدقة الآلة وأداء قطعة العمل الفعلي.
المراجع الدولية ذات الصلة بالاختبارات
هناك معياران دوليان يُعتبران نقطتي مرجع مفيدتين للمناقشات الفنية:
ISO 230-2:2014 يتناول هذا البحث طرق تحديد دقة وتكرارية تحديد موضع محاور أدوات الآلات التي يتم التحكم فيها رقميًا.
ISO 10791-7:2020 يتناول هذا الموضوع اختبار دقة القطع الاختبارية النهائية لمراكز التشغيل الآلي.
يعتمد مدى قابلية تطبيق معيار معين على المعدات ونطاق الاختبار المتفق عليه.
إن الإشارة إلى معيار ما لا تعني أن معدات الشركة المصنعة معتمدة تلقائياً وفقاً له.
ينبغي على المشترين طلب طريقة الاختبار والتقرير والقيم المقاسة وحدود القبول المطبقة عندما تكون هذه المعايير ذات صلة بالمشروع.
ما الذي يجب تضمينه في اختبار قبول المصنع؟
يوفر اختبار قبول المصنع، والذي يُطلق عليه عادةً اسم FAT، فرصة للتحقق من الآلة وفقًا للمتطلبات المتفق عليها قبل الشحن.
ينبغي التخطيط لاختبار قبول المصنع (FAT) ذي مغزى قبل أن تصل الآلة إلى مرحلة التجميع النهائي.
قائمة التحقق من اختبار قبول المصنع
| منطقة الاختبار | ما الذي يجب التحقق منه | الأدلة المقترحة |
|---|---|---|
| إعدادات | تتوافق الآلة مع المواصفات المعتمدة | قائمة التحقق من التكوين |
| التجميع الميكانيكي | تم الانتهاء من الفحوصات الهيكلية والميكانيكية الهامة | سجل فحص التجميع |
| حركة المحور | حركة سلسة ومتحكم بها | اختبار وظيفي |
| تحديد موضع المحور | الدقة والتكرارية كما هو محدد | تقرير القياس |
| تشغيل المغزل | الأداء الوظيفي في ظل الشروط المتفق عليها | سجل اختبار المغزل |
| نظام تغيير الأدوات | التشغيل والاستعادة الصحيحان | عرض توضيحي وظيفي |
| عملية التثقيب | جودة الخيط وقابليته للتكرار | اختبار الأجزاء وفحصها |
| الوظائف المتعلقة بالسلامة | وظائف الحماية والتعشيق المتفق عليها | قائمة التحقق من وظائف السلامة |
| تشغيل قطع العمل | تتوافق الميزات المطلوبة مع الرسم. | الفحص البُعدي |
| زمن الدورة | تم تحقيق دورة الإنتاج المتفق عليها | اختبار الإنتاج الموقوت |
| التشغيل المستمر | الثبات في ظل ظروف الاختبار المتفق عليها | سجل العمليات |
| الوثائق | تم توفير الكتيبات والنسخ الاحتياطية والسجلات المطلوبة | سجل الوثائق |
حدد قطعة العمل المراد اختبارها قبل الاختبار
ينبغي على المشتري والشركة المصنعة الاتفاق على مراجعة رسم قطعة العمل، والمادة، وحالة الخامة، والتجهيزات، وأدوات القطع، والأبعاد الحرجة.
وإلا، فقد يصبح اختبار القبول أمراً شخصياً.
ميّز بين سرعة العرض التوضيحي وسرعة الإنتاج
قد يُظهر المورد دورة قطع مثيرة للإعجاب مع استبعاد التحميل والتفريغ والفحص أو المناولة التي لا مفر منها.
ينبغي على المشتري تحديد ما إذا كانت الدورة المذكورة هي وقت دوران المغزل، أو دورة الماكينة الأوتوماتيكية، أو دورة الإنتاج الكاملة.
هذه قياسات مختلفة.
تحقق من الأداء بعد الجزء المقبول الأول
قد يكشف عرض توضيحي قصير عن مشاكل وظيفية أساسية.
وهو أقل فائدة في تقييم سلوك الإنتاج على المدى الطويل.
عندما يكون استقرار الإنتاج مهماً، اطلب تشغيلًا مستمرًا متفقًا عليه وسجل حالات التوقف ومشاكل الأدوات والنتائج البُعدية ذات الصلة.
الهدف ليس إنشاء إجراء قبول غير واقعي، بل اختبار المخاطر التي تهم مصنع المشتري.
كيف يمكن للمشترين تدقيق مصنع آلات الحفر والتثقيب CNC؟
ينبغي أن يقيّم التدقيق في المصنع مدى تحكم الشركة المصنعة في عملية بناء الآلات.
إن ورشة العمل ذات المظهر المثير للإعجاب لا تدل بالضرورة على هندسة قوية أو مراقبة جودة عالية.
أثناء التدقيق الميداني أو عن بعد، اطلب الاطلاع على الأدلة في خمسة مجالات.
القدرات الهندسية
هل بإمكان الشركة مراجعة الرسومات وشرح بدائل العملية؟
هل يوفر ذلك تكوينًا واضحًا للجهاز وشرحًا سليمًا من الناحية الفنية لسبب اقتراح هذا التكوين؟
قدرة التجميع
أين يتم تجميع الآلات؟
كيف يتم التحكم في عمليات التركيب الحرجة وعمليات المحاذاة وعمليات فحص التجميع؟
تؤكد شركة XINMEI أن آلات CNC الخاصة بها يتم تجميعها واختبارها والتحقق من صحتها في مرافق التصنيع المملوكة لها.
لإجراء تدقيق خاص بالمشروع، يمكن للمشترين طلب تأكيد على مناطق العمل والأنشطة ذات الصلة بالآلة المقترحة.
القدرة على التفتيش
اسأل عن أنظمة القياس المتاحة وكيفية استخدامها.
تحدد صفحة الجودة المنشورة لشركة XINMEI معدات CMM وأنظمة قياس Renishaw ومرافق اختبار الصلابة.
تتمثل الخطوة التالية المفيدة في تحديد القياسات المحددة التي سيتم إجراؤها على معدات المشتري.
مراقبة الوثائق
ينبغي أن يكون المصنّع قادراً على شرح كيفية إدارته لتكوينات الآلات والمكونات المعتمدة والرسومات والبرامج وتقارير الاختبار.
بدون توثيق مُنظّم، تصبح الصيانة والتعديلات المستقبلية أكثر صعوبة.
المسؤولية الهندسية
اسأل من سيحل مشكلة تتعلق بسلوك المغزل، أو معلمات التحكم الرقمي بالحاسوب، أو أداء التثبيت، أو تكامل الآلة.
قد يساهم المصنّع القادر على التنسيق المباشر مع المهندسين المعنيين في تقليل التأخيرات في التواصل أثناء عملية التشغيل.
لماذا تُعد إدارة سلسلة التوريد مهمة في تصنيع آلات التحكم الرقمي الحاسوبي (CNC)
تتكون معدات التحكم الرقمي الحديثة من مزيج من المكونات الهيكلية والميكانيكية والكهربائية والتحكمية والأتمتة.
تعتمد جودة الآلة على كل من اختيار المكونات والتكامل السليم.
نشرت شينمي معلومات سلسلة التوريد تحدد العلامات التجارية بما في ذلك سيمنز، وفانوك، وسينتك، وهيوين، وشنايدر إلكتريك، وإن إس كيه، وبي إم آي، وإيرتاك ضمن شبكة مورديها.
تُعد هذه العلاقات معلومات أساسية مفيدة.
ومع ذلك، فإن وجود علامة تجارية على موقع الشركة المصنعة لا يثبت أن كل آلة تتضمن مكونات من تلك العلامة التجارية.
ينبغي على المشترين طلب قائمة تكوين خاصة بالجهاز.
تشمل التفاصيل المهمة طراز وحدة التحكم، ونظام القيادة، والموجهات، والمحامل، والمكونات الكهربائية، والنظام الهوائي، وترتيب التشحيم، وأي بدائل مسموح بها.
تضمن اتفاقية المكونات الواضحة حماية كلا الطرفين من سوء الفهم أثناء إنتاج الآلات.
هل يمكن دمج مراكز الحفر والتثقيب باستخدام الحاسوب (CNC) في الإنتاج الآلي؟
نعم، ولكن ينبغي تصميم الجاهزية للأتمتة بدلاً من افتراضها.
قد تتطلب الآلة التي تعمل بشكل جيد مع التحميل اليدوي تغييرات ميكانيكية وكهربائية وبرمجية قبل أن تتمكن من العمل بشكل موثوق في خلية مؤتمتة.
تشمل عناصر التكامل المحتملة ما يلي:
-
مناطق عمل يمكن للروبوتات الوصول إليها.
-
تشغيل الباب الأوتوماتيكي.
-
أدوات تثبيت وربط مناسبة للقطع المشغولة.
-
تأكيد جزئي مضارع.
-
إشارات جاهزة للمعالجة الآلية.
-
تنسيق بدء الدورة التلقائي.
-
الاتصال بالإنذارات والأعطال.
-
مراقبة عمر الأدوات.
-
إدارة الرقائق.
-
التغذية الجزئية والنقل.
-
الفحص ومعالجة الرفض.
قد تمتد مسؤولية الشركة المصنعة من توفير واجهة آلة متوافقة إلى تصميم ودمج نظام إنتاج كامل.
هذه نطاقات مشاريع مختلفة، ويجب تقديم عروض أسعار منفصلة لها.
توفر شركة شينمي حلول الإنتاج المتكاملة مع أنظمة التشغيل الآلي CNC والروبوتات إلى جانب معدات التشغيل الآلي المستقلة الخاصة بها.
بالنسبة للمصانع التي تتوقع نقصًا في العمالة، أو زيادة في الطلب، أو ساعات تشغيل أطول، فإن مناقشة الأتمتة أثناء اختيار الآلات يمكن أن يقلل من مخاطر التكامل في المستقبل.
متى يكون التفكير في الأتمتة أمراً جديراً بالاهتمام؟
تصبح الأتمتة أكثر جاذبية عندما يكون لدى مجموعة الأجزاء طلب مستقر، ومتطلبات معالجة يمكن التنبؤ بها، وحجم إنتاج كافٍ لتبرير الاستثمار.
ومع ذلك، ينبغي أن يأخذ القرار الصحيح في الاعتبار استخدام الآلة، وعبء عمل المشغل، وتكرار التغيير، وعرض الأجزاء، والخردة، واستعادة الأعطال، وساعات التشغيل الفعلية.
لا يستطيع الروبوت التعويض عن عملية تصنيع غير مستقرة.
ينبغي التأكد من جودة الآلة وقطعة العمل قبل أن يصبح التشغيل بدون مراقبة هو الهدف الأساسي.
الطاقة الإنتاجية: لماذا ينبغي على المشترين طلب دراسة مدة دورة الإنتاج
لا ينبغي للمصنّع أن يعد بكمية إنتاج دون فهم عملية التصنيع الكاملة.
تُفصل دراسة عملية لوقت الدورة ما يلي:
-
وقت القطع الفعلي.
-
وقت تغيير الأدوات.
-
تحديد موقع المحور.
-
فهرسة أو نقل المحطة.
-
تثبيت وفك التركيبات.
-
التحميل والتفريغ.
-
الفحص الدوري المطلوب.
-
عمليات آلية إضافية.
تعتمد الدورة الكاملة على كيفية تداخل هذه الأنشطة.
على سبيل المثال، قد تقوم آلة متعددة المحاور بمعالجة عدة ثقوب في وقت واحد، ولكن التحميل والتحديد لا يزالان يحددان الدورة الكاملة.
حساب بسيط للطاقة الإنتاجية
يمكن تقدير الإنتاج النظري في الساعة على النحو التالي:
3600 ÷ زمن الدورة الكاملة بالثواني
على سبيل المثال، فإن العملية التي تستغرق دورة كاملة مدتها 90 ثانية لديها قدرة نظرية تبلغ 40 دورة في الساعة.
تتمتع عملية ذات دورة كاملة مدتها 72 ثانية بسعة نظرية تبلغ 50 دورة في الساعة.
هذه أمثلة رياضية، وليست مخرجات تم اختبارها بواسطة آلة XINMEI.
يعتمد إنتاج الأجزاء الجيدة فعلياً أيضاً على:
-
وقت التشغيل المحدد.
-
التوافر.
-
خسائر في الأداء.
-
قم بالتخلص من النفايات وإعادة العمل عليها.
-
تغييرات في الأدوات.
-
الإعداد والتغيير.
-
الصيانة المخططة.
إذا تم تصنيع عدة أجزاء في دورة واحدة، فيجب تضمين عدد المكونات المؤهلة لكل دورة.
لذلك، فإن أفضل عرض أسعار من الشركة المصنعة هو الذي يوضح افتراضات الإنتاج بوضوح.
كيف ينبغي للمشترين تقييم تكلفة الآلة وتكلفة الملكية الإجمالية؟
سعر الآلة مهم، لكنه ليس تكلفة التصنيع الكاملة.
قد لا يشمل عرض السعر الأولي المنخفض التجهيزات، أو الأدوات، أو واجهات التشغيل الآلي، أو التشغيل التجريبي، أو التركيب، أو التدريب، أو متطلبات المشروع الأخرى.
ينبغي أن تحدد المقارنة الواقعية للمعدات فئات التكلفة التالية.
| فئات التكلفة | بنود نموذجية للمراجعة |
|---|---|
| الاستثمار في الآلات | المعدات الأساسية والخيارات المتفق عليها |
| هندسة التطبيقات | تصميم التجهيزات، والبرمجة، وتطوير العمليات |
| أدوات القطع | حوامل الأدوات، والمثاقب، والصنابير، والمواد الاستهلاكية ذات الصلة |
| الأتمتة | الروبوت، نظام التحميل، الواجهات، الحماية |
| مواصلات | التعبئة والتغليف، الشحن، التأمين، المناولة المحلية |
| تثبيت | المرافق، التشغيل، التدريب |
| عملية | العمالة، الطاقة، سائل التبريد، مواد التشحيم |
| صيانة | خدمة وقائية، مواد استهلاكية، قطع غيار |
| خسائر الإنتاج | فترات التوقف، والخردة، وإعادة العمل، وعمليات التغيير البطيئة |
غالباً ما تكون المقارنة الأكثر فائدة من الناحية التجارية هي تكلفة المكون المقبول.
بالنسبة للمصانع ذات الإنتاج المستقر والعالي الحجم، حتى التغييرات الطفيفة في وقت الدورة أو التوافر يمكن أن تؤثر على اقتصاديات الإنتاج.
بالنسبة للمصنعين ذوي الإنتاج المنخفض، قد تفوق المرونة وانخفاض تكلفة التغيير على الإنتاجية القصوى.
تجنب المطالبات غير المدعومة بالوفورات
ينبغي على الشركة المصنعة أن تتوخى الحذر بشأن تقديم وعود بتخفيض نسبة ثابتة في تكاليف العمالة أو التصنيع دون فحص عملية الشراء الحالية لدى المشتري.
يتطلب حساب العائد على الاستثمار ذي المعنى دورة تشغيل الآلة الحالية، والإنتاج المقبول، وجدول التشغيل، وتخصيص العمالة، والخردة، والاستثمار، وافتراضات الصيانة.
إن الاقتراح القائم على هذه المدخلات أكثر موثوقية من الادعاء العام بتحقيق تحسن كبير في الإنتاجية.
ما الذي يحدد وقت التسليم لمركز الحفر والتثقيب باستخدام الحاسوب؟
يعتمد وقت التسليم على مدى تعقيد التكوين المختار.
قد يكون للآلة القياسية جدول زمني مختلف للمشروع عن نظام متعدد المحاور مخصص أو خلية إنتاج آلية.
تشمل التأثيرات المحتملة ما يلي:
-
جدول الإنتاج الحالي.
-
توافر المكونات.
-
تصميم ميكانيكي مخصص.
-
هندسة التجهيزات.
-
اختيار وحدة التحكم.
-
التكامل الكهربائي.
-
متطلبات البرمجة.
-
التشغيل التجريبي.
-
فحص العميل.
-
ترتيبات الشحن.
ينبغي على المشترين التمييز بين:
مدة التصنيع: الوقت اللازم لإكمال المعدات.
مدة إنجاز المشروع: الوقت اللازم للهندسة والتحقق والتسليم والتركيب وقبول الإنتاج.
هذه ليست متطابقة دائمًا.
ينبغي أن يحدد عرض الأسعار مراحل المشروع الرئيسية وأن يحدد أي موافقات من المشتري يمكن أن تؤثر على الجدول الزمني.
على سبيل المثال، قد يؤدي التأخر في الموافقة على رسم التثبيت إلى تأخير التصنيع حتى عندما تكون الآلة الأساسية متاحة.
التركيب والتدريب والدعم ما بعد البيع
لا ينبغي أن تنتهي مسؤولية الشركة المصنعة بمجرد مغادرة الآلة للمصنع.
تحتاج المعدات الصناعية إلى تركيب صحيح، ومشغلين مدربين، وإجراءات صيانة، وإمكانية الوصول إلى المساعدة التقنية.
بالنسبة للمشترين الدوليين، يعد تخطيط الخدمة أمراً بالغ الأهمية لأن اللغة والمناطق الزمنية والخدمات اللوجستية وتوافر قطع الغيار يمكن أن تؤثر على وقت التوقف.
قبل الطلب، يرجى التأكد مما يلي:
-
متطلبات تجهيز الموقع.
-
المواصفات الكهربائية ومواصفات المرافق.
-
مسؤولية التركيب.
-
نطاق التكليف.
-
تدريب المشغلين.
-
نسخ احتياطية لبرنامج ومعلمات التحكم الرقمي الحاسوبي (CNC).
-
وثائق الصيانة الوقائية.
-
قطع الغيار الموصى بها.
-
تغطية الضمان.
-
الدعم الفني عن بعد.
-
ترتيبات الدعم في الموقع، إن وجدت.
توفر شركة شينمي معلومات الاتصال بالشركة وعلى الصعيد الدولي من خلال موقعها الإلكتروني. صفحة اتصل بنا.
ينبغي على المشترين التأكد من ترتيبات الخدمة المتاحة لبلدهم المحدد، وتكوين الآلة، ونطاق المشروع.
إن اتفاقية الخدمة الموثقة أكثر فائدة من البيان العام بأن دعم ما بعد البيع متاح في جميع أنحاء العالم.
المخاطر الشائعة عند الشراء مباشرة من مصنّع آلات CNC
يمكن أن يؤدي الشراء المباشر من المصنع إلى خلق فرص للتنسيق الهندسي، ولكنه لا يقضي على مخاطر الشراء.
تستحق المخاطر التالية اهتماماً خاصاً.
المخاطرة الأولى: نطاق التصنيع غير الواضح
يفترض المشتري أن كل مكون يتم إنتاجه داخلياً.
نهج أفضل: اطلب شرحاً واضحاً لما يقوم المصنّع بتصميمه وشرائه وتجميعه واختباره والتحقق من صحته.
المخاطرة 2: مواصفات الآلات العامة
يسرد الاقتباس معايير مثيرة للإعجاب ولكنه لا يشرح كيفية ارتباطها بقطعة العمل.
نهج أفضل: يتطلب الأمر اقتراح عملية خاصة بالتطبيق.
المخاطرة 3: أداء النقر غير الموثق
يتم عرض الجهاز من خلال عملية الحفر فقط.
نهج أفضل: قم بتضمين عمليات النقر التمثيلية في إجراءات التجربة أو القبول.
الخطر الرابع: عدم تحمل مسؤولية تحديد مكان المباراة
يختلف مورد الآلات ومورد التجهيزات حول سبب مشكلة في الأبعاد.
نهج أفضل: حدد مسؤوليات تصميم وتصنيع واعتماد وقبول التجهيزات.
المخاطرة 5: معايير قبول غير مكتملة
يتوقع العميل مستوى معيناً من التفاوت بينما يختبر المورد شيئاً آخر.
نهج أفضل: اتفق على خطة القياس قبل اكتمال تصنيع الآلة.
الخطر السادس: عدم كفاية التوثيق
تصل الآلة بدون المعلومات اللازمة للصيانة الدورية أو استكشاف الأعطال المستقبلية وإصلاحها.
نهج أفضل: أدرج قائمة التحقق من المستندات في اتفاقية الشراء.
المخاطرة 7: التكامل الآلي غير المخطط له
يكتشف المشتري لاحقاً أن تحميل الروبوت يتطلب تعديلاً كبيراً في الآلة.
نهج أفضل: ناقش متطلبات الأتمتة المستقبلية خلال المراجعة الهندسية الأولية.
المخاطرة الثامنة: شروط ما بعد البيع غير الواضحة
تختلف توقعات الخدمة بعد التسليم.
نهج أفضل: يرجى تأكيد الضمان، ودعم قطع الغيار، وترتيبات الاستجابة الفنية، ومسؤوليات التشغيل كتابيًا.
كيفية إعداد طلب عرض أسعار هندسي لشركة مصنعة لمراكز الحفر والتثقيب CNC
ينبغي أن يسمح طلب عرض الأسعار عالي الجودة للشركة المصنعة بتقييم الطلب دون الحاجة إلى طلب المعلومات الأساسية بشكل متكرر.
أفضل طلب عروض أسعار هو الذي يكون محدداً بما يكفي لدعم اقتراح فني ولكنه مرن بما يكفي للسماح للشركة المصنعة بالتوصية بعملية أفضل.
معلومات عن قطعة العمل
يمد:
-
الرسم ثنائي الأبعاد والنموذج ثلاثي الأبعاد، عند توفرهما.
-
درجة المادة.
-
أبعاد الأجزاء الخام.
-
طريقة تصنيع الألواح الخام.
-
مواصفات الثقوب والأسنان الدقيقة.
-
التفاوتات الأبعاد المطلوبة.
-
متطلبات تشطيب السطح.
-
ميزات التجميع المهمة.
معلومات الإنتاج
يشمل:
-
الطلب السنوي والشهري المتوقع.
-
نوبات العمل في الإنتاج.
-
قطع غيار جيدة مطلوبة لكل وردية.
-
زمن الدورة الحالي.
-
الآلات والعمليات الحالية.
-
معدل التغيير.
-
المتغيرات المتوقعة للمنتج.
تفضيلات المعدات
يرجى ذكر أي تفضيلات لديكم بخصوص:
-
وحدة تحكم CNC.
-
ترتيب المغزل.
-
التحميل اليدوي أو التلقائي.
-
معايير الكهرباء في المصانع.
-
مساحة الأرضية المتاحة.
-
تكامل الأتمتة.
-
وظائف الفحص.
المتطلبات التجارية
يوضح:
-
البلد المقصود.
-
جدول التثبيت المستهدف.
-
التدريب المطلوب.
-
متطلبات التوثيق.
-
توقعات الضمان.
-
ترتيبات اختبار القبول المفضلة.
إذا كانت المعلومات الأولية غير مكتملة، فيجب على الشركة المصنعة تحديد التفاصيل المفقودة التي تؤثر على اختيار الآلة.
لإجراء تقييم خاص بالمشروع، يمكن للمشترين تقديم متطلبات التشغيل الآلي إلى شينمي وطلب عرض سعر بناءً على قطعة العمل الفعلية وهدف الإنتاج.
كيف تدعم شركة XINMEI تطبيقات الحفر والتثقيب باستخدام الحاسوب (CNC)؟
تركز شركة فوجيان شينمي لتكنولوجيا الآلات المحدودة على معدات التصنيع باستخدام الحاسب الآلي وحلول الإنتاج الذكية لمصنعي المكونات الصناعية.
تصف الشركة مسارًا تطويريًا يبدأ من تجميع أدوات الآلات CNC وصولاً إلى تصميم وتصنيع الآلات داخل الشركة، يليه هندسة التطبيقات الأوسع وحلول الأتمتة المتكاملة.
تشمل مجموعة منتجاتها الحالية ما يلي:
-
مراكز الحفر والتثقيب العمودية.
-
آلات الحفر والتثقيب متعددة المحاور.
-
معدات تشغيل ذات مغزل مزدوج.
-
آلات CNC ذات الأغراض الخاصة.
-
خطوط إنتاج متكاملة مع التحكم الرقمي الحاسوبي والروبوتات.
-
أنظمة التشغيل الآلي والتصنيع الصناعي ذات الصلة.
يمكن تقييم القدرات ذات الصلة للشركة المصنعة من خلال ثلاثة مجالات.
هندسة الآلات والتطبيقات
تقدم شركة XINMEI هياكل معدات مختلفة لتلبية متطلبات التشغيل المختلفة.
قد يحتاج المشتري الذي ينتج مكونات دقيقة مختلطة إلى آلة عمودية مرنة، بينما قد يحتاج مشترٍ آخر ينتج أجزاء متعددة الثقوب بشكل متكرر إلى ترتيب متعدد المحاور.
تقدم الشركة تفاصيل المنتج من خلال موقعها الإلكتروني. فئة مراكز التصنيع باستخدام الحاسب الآلي.
التصنيع والتحقق من الجودة
تؤكد شركة شينمي أن عمليات التجميع الميكانيكي والتكامل الكهربائي والمعايرة واختبار الآلات تتم داخل مرافق التصنيع الخاصة بها.
تشمل عملية الجودة المنشورة الخاصة بها التحقق من المواد الواردة، ومراقبة التجميع، والفحص، والتحقق النهائي من صحة الآلة.
توفر هذه القدرات أساسًا أوليًا لتقييم الموردين، في حين يجب إثبات أداء كل آلة على حدة وفقًا للمواصفات المتفق عليها مع العميل.
الأتمتة وتطوير الإنتاج على المدى الطويل
تقوم شركة XINMEI أيضاً بتطوير الآلات وحلول الأتمتة للعملاء الذين يحتاجون إلى تقليل المناولة اليدوية أو زيادة تكامل نظام الإنتاج.
يشمل نطاق تغطيتها الصناعية الأوسع أجسام الصمامات، والأدوات الصحية، ومكونات السيارات، ومنتجات التحكم في الأبواب، والأجهزة الدقيقة، والأجزاء الصناعية ذات الصلة.
بالنسبة للمشتري، تكمن قيمة هذه المحفظة الأوسع في القدرة على مناقشة ما إذا كان ينبغي أن يظل الحل المقترح مركزًا قائمًا بذاته للحفر والتثقيب أو أن يتطور إلى نظام إنتاج أكثر تخصصًا.
ينبغي أن يظل القرار النهائي قائماً على قطعة العمل، وحجم التصنيع، والدقة المطلوبة، وجدوى المشروع الاقتصادية.
الأسئلة الشائعة حول مصنعي مراكز الحفر والتثقيب CNC
1. ما الفرق بين مصنع مراكز الحفر والتثقيب CNC ومورد آلات CNC؟
تتولى الشركة المصنعة مسؤولية هندسة المعدات وإنتاجها وتجميعها ودمجها واختبارها بشكل مباشر، وذلك بحسب نموذج عملها. أما المورد، فقد يقتصر دوره على توزيع المعدات أو إعادة بيعها. لذا، ينبغي على المشترين التحقق من أنشطة التصنيع الفعلية بدلاً من افتراض أن جميع الشركات التي تستخدم مصطلح "شركة مصنعة" تمتلك القدرات الداخلية نفسها.
2. ما الذي يجب عليّ التحقق منه قبل اختيار شركة مصنعة لمراكز الحفر والتثقيب باستخدام الحاسوب (CNC)؟
قيّم القدرات الهندسية للشركة المصنعة، وبنية الآلة، وضوابط التجميع، وتكامل التحكم الرقمي بالحاسوب (CNC)، وأداء عمليات التثقيب، وإجراءات فحص الجودة، وإمكانية التخصيص، وأساليب اختبار القبول، وترتيبات الخدمة. يجب أن يبدأ التقييم بقطعة العمل ومتطلبات الإنتاج المستهدفة.
3. هل يمكن لمركز الحفر والتثقيب CNC القيام بعمليات الطحن؟
تستطيع العديد من مراكز الحفر والتثقيب إجراء عمليات طحن خفيفة أو متوسطة، وذلك بحسب تصميمها وتكوين مغزلها. مع ذلك، قد تتطلب عمليات الطحن الخشنة الثقيلة نوعًا آخر من مراكز التشغيل. ينبغي على الشركة المصنعة تقييم أحمال القطع والعملية الكاملة قبل التوصية بآلة معينة.
4. هل آلة الحفر والتثقيب متعددة المحاور أفضل من آلة ذات محور واحد؟
ليس بالضرورة. قد تكون المعدات متعددة المحاور مفيدة للعمليات المتكررة في الإنتاج بكميات كبيرة، لأنها تسمح بتشغيل عدة أدوات في وقت واحد. بينما توفر المعدات أحادية المحور مرونة أكبر للتعامل مع قطع العمل المتنوعة. ويعتمد الاختيار الأمثل على ترتيب الثقوب، وحجم الإنتاج، والأدوات، ومتطلبات تغيير المنتج، وتكلفة القطعة الواحدة.
5. كيف يمكنني التحقق من دقة آلة الحفر والتثقيب CNC قبل الشحن؟
اطلب إجراء قبول موثقًا يشمل هندسة الماكينة ذات الصلة، وسلوك التموضع، وتصنيع قطعة العمل النموذجية، والأبعاد الحرجة، وجودة التثبيت. حدد طرق القياس وحدود القبول مسبقًا. عند الاقتضاء، اطلب إجراء اختبار إنتاج مستمر لتقييم الثبات بدلًا من قبول عينة واحدة فقط.
6. ما هو دور وحدة التحكم CNC في أداء عملية التثقيب؟
يتولى جهاز التحكم الرقمي الحاسوبي (CNC) تنسيق حركات المغزل ومحور التغذية المطلوبة. وتعتمد عملية التثقيب الصلب على التزامن المناسب، ووظائف التحكم المدعومة، والبرمجة الصحيحة، وظروف القطع الملائمة. لذا، ينبغي على المشترين التأكد من جهاز التحكم المحدد وقدرات التثقيب المقترحة لتطبيقهم.
7. هل يمكن للمصنعين تخصيص مركز حفر وتثقيب CNC لمكوني؟
قد تشمل التخصيصات التجهيزات، والأدوات، وأنظمة تثبيت المشغولات، وترتيبات المغزل، والبرامج، وأنظمة التحميل، وواجهات التحكم، وتكامل أنظمة التشغيل الآلي. يعتمد النطاق المتاح على القدرات الهندسية للشركة المصنعة ومنصة الآلة المختارة. ينبغي التعامل مع التعديلات الجوهرية كمشاريع هندسية تتطلب اختبارات وموافقات محددة.
8. ما هي العوامل التي تؤثر على سعر مركز الحفر والتثقيب باستخدام الحاسوب؟
تؤثر عدة عوامل على سعر المشروع، منها بنية الآلة، وتكوين المغزل، ووحدة التحكم، ونظام المحاور، والمكونات، والتجهيزات، والأدوات، والتخصيص، والأتمتة، ومتطلبات الاختبار، وترتيبات الخدمة. لذا، ينبغي على المشترين مقارنة نطاق المعدات الكامل وتكلفة الإنتاج المتوقعة بدلاً من التركيز فقط على عرض سعر الآلة الأساسية.
9. كم من الوقت يستغرق تصنيع مركز حفر وتثبيت CNC؟
تختلف مدة التسليم باختلاف الشركة المصنعة، وتوافر المكونات، وتكوين الآلة، والتخصيص، وجدول الإنتاج، ومتطلبات اختبار القبول. قد تختلف الجداول الزمنية للنماذج القياسية والأنظمة المُخصصة بشكل كبير. اطلب جدولًا زمنيًا خاصًا بالمشروع يفصل بين الهندسة والتصنيع واختبار القبول في المصنع والتسليم والتشغيل.
10. ما المعلومات التي يجب أن أرسلها إلى شركة تصنيع مراكز الحفر والتثقيب CNC للحصول على عرض أسعار؟
يرجى تقديم رسم قطعة العمل، والمادة، وتفاصيل الثقوب والأسنان، والتفاوتات المطلوبة، وحجم الإنتاج، والوقت المستهدف لدورة الإنتاج، وعملية التشغيل الحالية، وأي متطلبات للأتمتة. يُمكّن هذا المُصنِّع من تقييم تكوين الماكينة، واستراتيجية التثبيت، والأدوات، واحتياجات الاختبار، وحل الإنتاج الشامل.
خاتمة
اختيار مصنع مراكز الحفر والتثقيب CNC يتطلب الأمر إثبات القدرة الهندسية، والتجميع المُحكم، وأداء التثبيت الموثوق، وتكوين الآلة المناسب، والتحقق الفعال من الإنتاج. مواصفات الآلة مهمة، لكن الهدف الحقيقي من الشراء هو الحصول على مخرجات متسقة من قطعة العمل الفعلية للعميل.
توفر شركة شينمي معدات الحفر والتثقيب باستخدام الحاسوب وحلول تصنيع مخصصة للتطبيقات الصناعية. لتقييم التكوين الأمثل، تواصل مع فريق الهندسة في شركة شينمي مع رسم الجزء الخاص بك، والمادة، والتفاوتات المطلوبة، وحجم الإنتاج، والوقت المستهدف لدورة الإنتاج، وذلك لتقديم اقتراح معدات خاص بالتطبيق.